泊头江鑫机械金属加工精度控制技术解析
在机械加工车间里,我们经常遇到这样的困扰:图纸标注着IT6级精度,实际加工出来的零件却总差那么几微米。热处理变形、刀具磨损、切削热累积——每一个变量都可能让产品沦为废品。对泊头江鑫机械而言,金属加工的精度控制从来不是一道选择题,而是一道生存题。
行业现状:精度内卷下的机床与模具困境
近年来,随着新能源汽车、航空航天和医疗器械行业对精密配件的需求激增,下游客户对**机械配件**的形位公差要求已经收紧到0.005mm以内。但很多中小型制造企业仍在用传统经验法调机,导致产品一致性差、废品率高。尤其在模具制造环节,型腔加工若无法控制残余应力,模具寿命会骤降30%以上。这并非设备不够先进,而是缺乏系统性的精度控制方法论。
核心技术1:热变形补偿与工艺基准统一
我们在加工大型箱体类**机械设备**构件时发现,车间昼夜温差导致的机床热漂移可达0.02mm。针对这一问题,江鑫机械在关键工序采用主轴温升实时监测+切削液恒温控制,将热变形误差压缩到原工艺的1/4。同时,我们坚持“基准统一”原则——所有**金属加工**工序尽量采用同一套定位基准面,避免因基准转换产生累积误差。具体操作中,粗加工后安排12小时以上的自然时效,再上加工中心精修,这一步骤对消除内应力至关重要。
以我们为某液压客户加工的阀体为例,材质为45钢调质,要求同轴度0.008mm。如果直接一次装夹完成,受夹紧变形影响,实测同轴度往往在0.015mm以上。而我们采用“一夹一顶+中心架辅助支撑”的工艺方案,配合低熔点合金浇注固定,成功将变形量控制在0.006mm以内。这种细节上的钻研,正是普通加工车间与专业制造企业的分水岭。
实践方法:从刀具到检测的闭环管控
提高精度不能只盯着一台机床,需要全链条协同。江鑫机械的工程师团队总结了三条可落地的经验:
- 刀具动平衡处理:在主轴转速超过12000r/min时,每个刀柄必须做G2.5级动平衡,否则离心力会直接导致让刀误差。
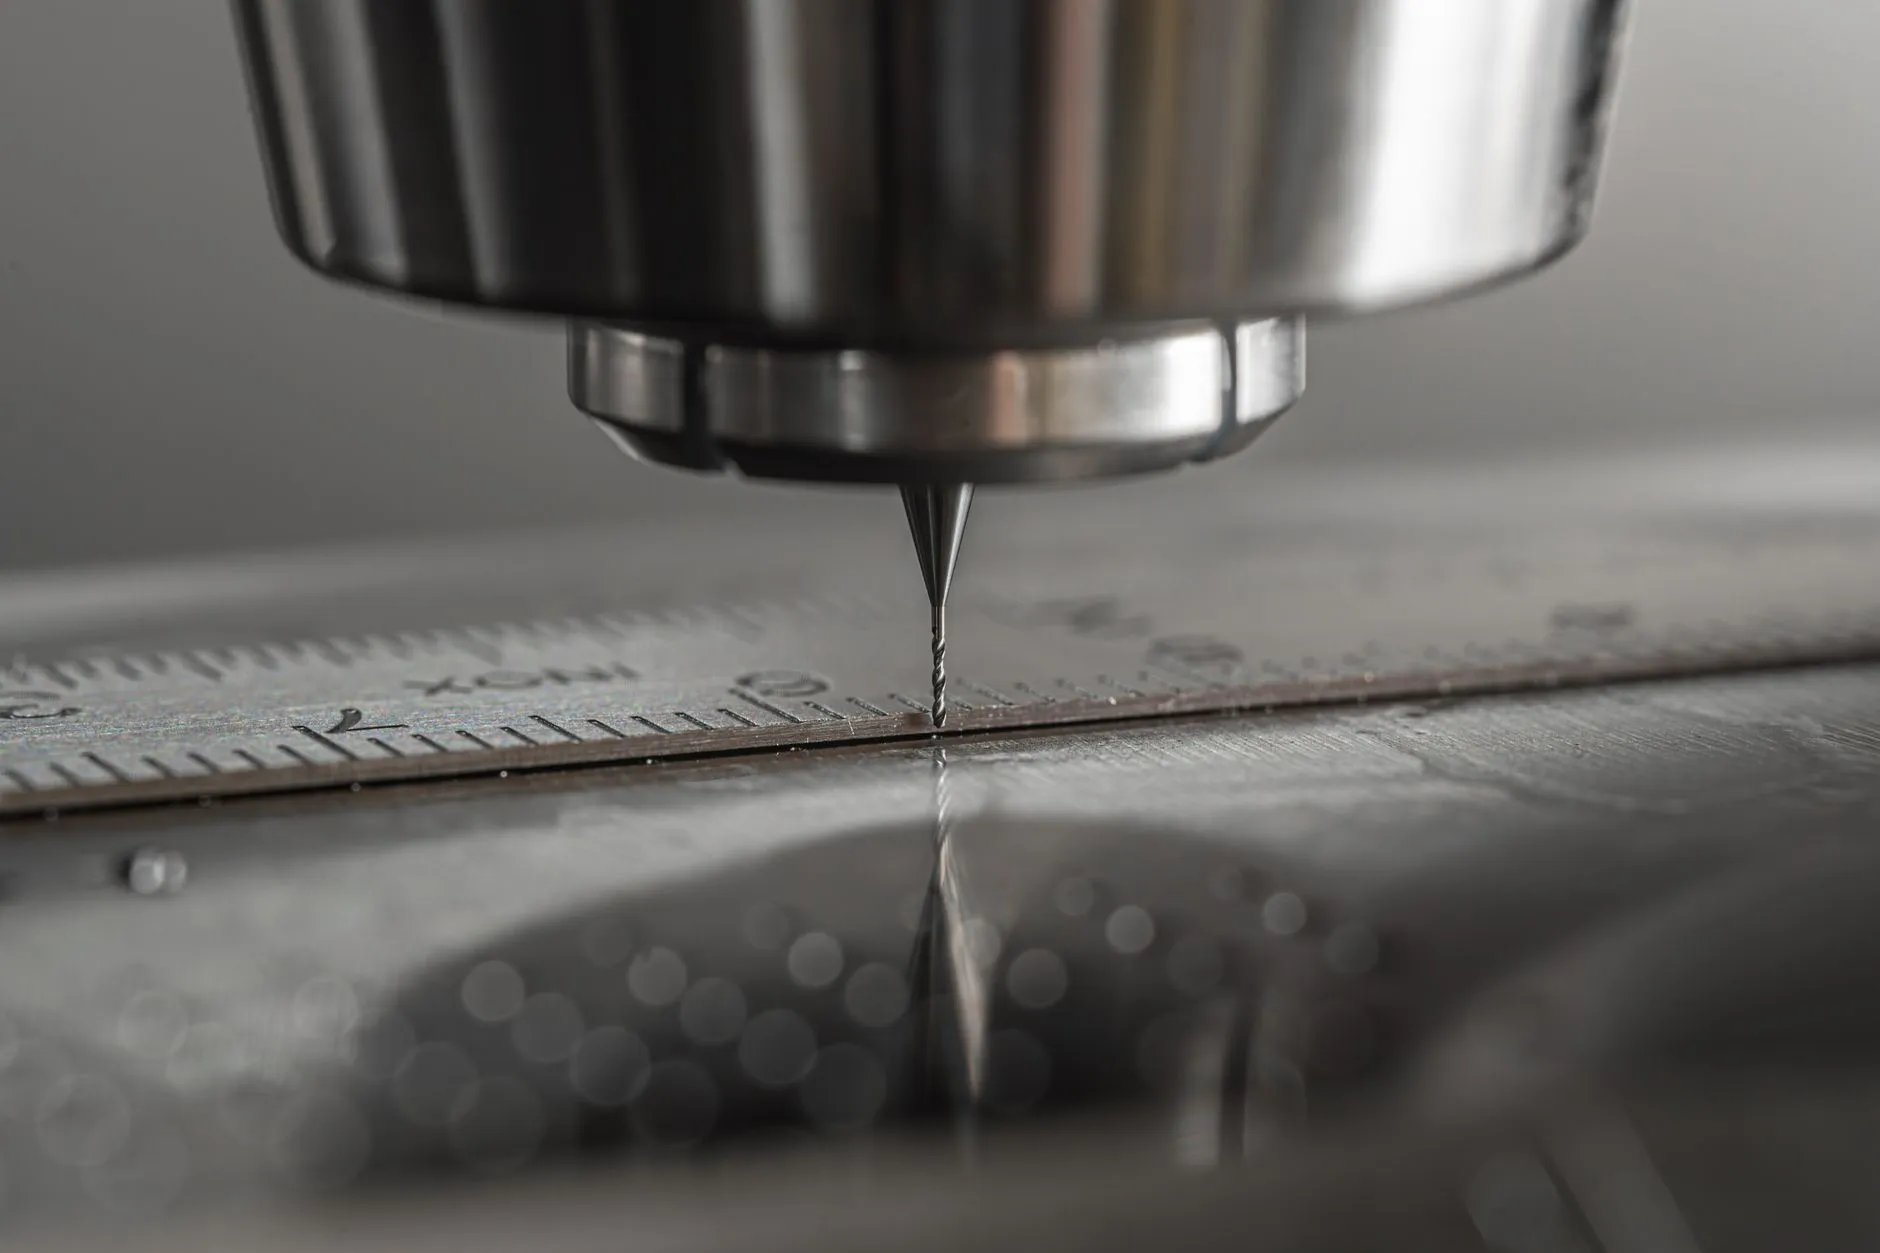
- 在线测量补偿:利用测头在加工后立即回测关键尺寸,将偏差值自动反馈进刀补参数,实现“加工-测量-修正”的闭环。
- 模具制造特殊工艺:对型腔精加工,采用先粗铣再高速精铣,最后进行超声波抛光,表面粗糙度可达Ra0.2μm,同时避免手工抛光导致的形状失真。
举一个具体案例:我们给北方某汽车配件厂生产一批连续模镶件,材料为SKD11。若按常规工艺,热处理后线切割再研磨,表面易出现微裂纹。我们改为真空热处理+深冷处理(-120℃保持2小时),使残留奥氏体充分转变,镶件尺寸稳定性提升了近一倍,客户模具冲压寿命从80万次提高到150万次以上。
应用前景:数字化精度管理是下一站
未来三到五年,金属加工行业的竞争焦点将从“单件精度”转向“批量一致性”。借助物联网传感器收集机床振动、电流和温度数据,我们可以在刀具磨损达到临界点之前就预警换刀,避免批量报废。泊头江鑫机械已在部分生产线试点这种“预测性维护+动态精度补偿”模式,预计能将设备综合效率提升15%以上。
模具制造与机械配件加工的精髓,在于对细微差别的敏感和对工艺纪律的敬畏。当别人在拼价格时,我们在拼每一微米的确定性。这种确定性,不是靠昂贵设备堆出来的,而是靠对金属材料脾性的理解、对切削参数的反复推敲,以及一次次试切数据的沉淀。泊头市江鑫机械设备制造有限公司愿意与更多同行分享这套精度控制经验,让国产机械加工的整体水平再上一个台阶。