泊头江鑫机械加工精度控制技术要点解析
在机械制造行业摸爬滚打这么多年,精度控制从来不是一道选择题,而是一道生死题。泊头市江鑫机械设备制造有限公司这些年能在金属加工领域站稳脚跟,靠的不是运气,而是对每一个微米级误差的较真。今天不聊虚的,直接拆解我们实际生产中最核心的几项精度控制手段。
设备刚性:精度的地基,容不得半点妥协
很多同行觉得买台高精度机床就万事大吉,其实大错特错。机床的刚性决定了它在切削力下的形变量,这直接影响金属加工件的尺寸稳定性。我们车间里那几台重型龙门加工中心,床身都是整体铸造并经过两次时效处理,就是为了让热变形和残余应力降到最低。一台刚开机和连续运转四小时之后的机床,精度表现完全不同——如果不做热补偿,加工出来的机械配件公差根本没法看。
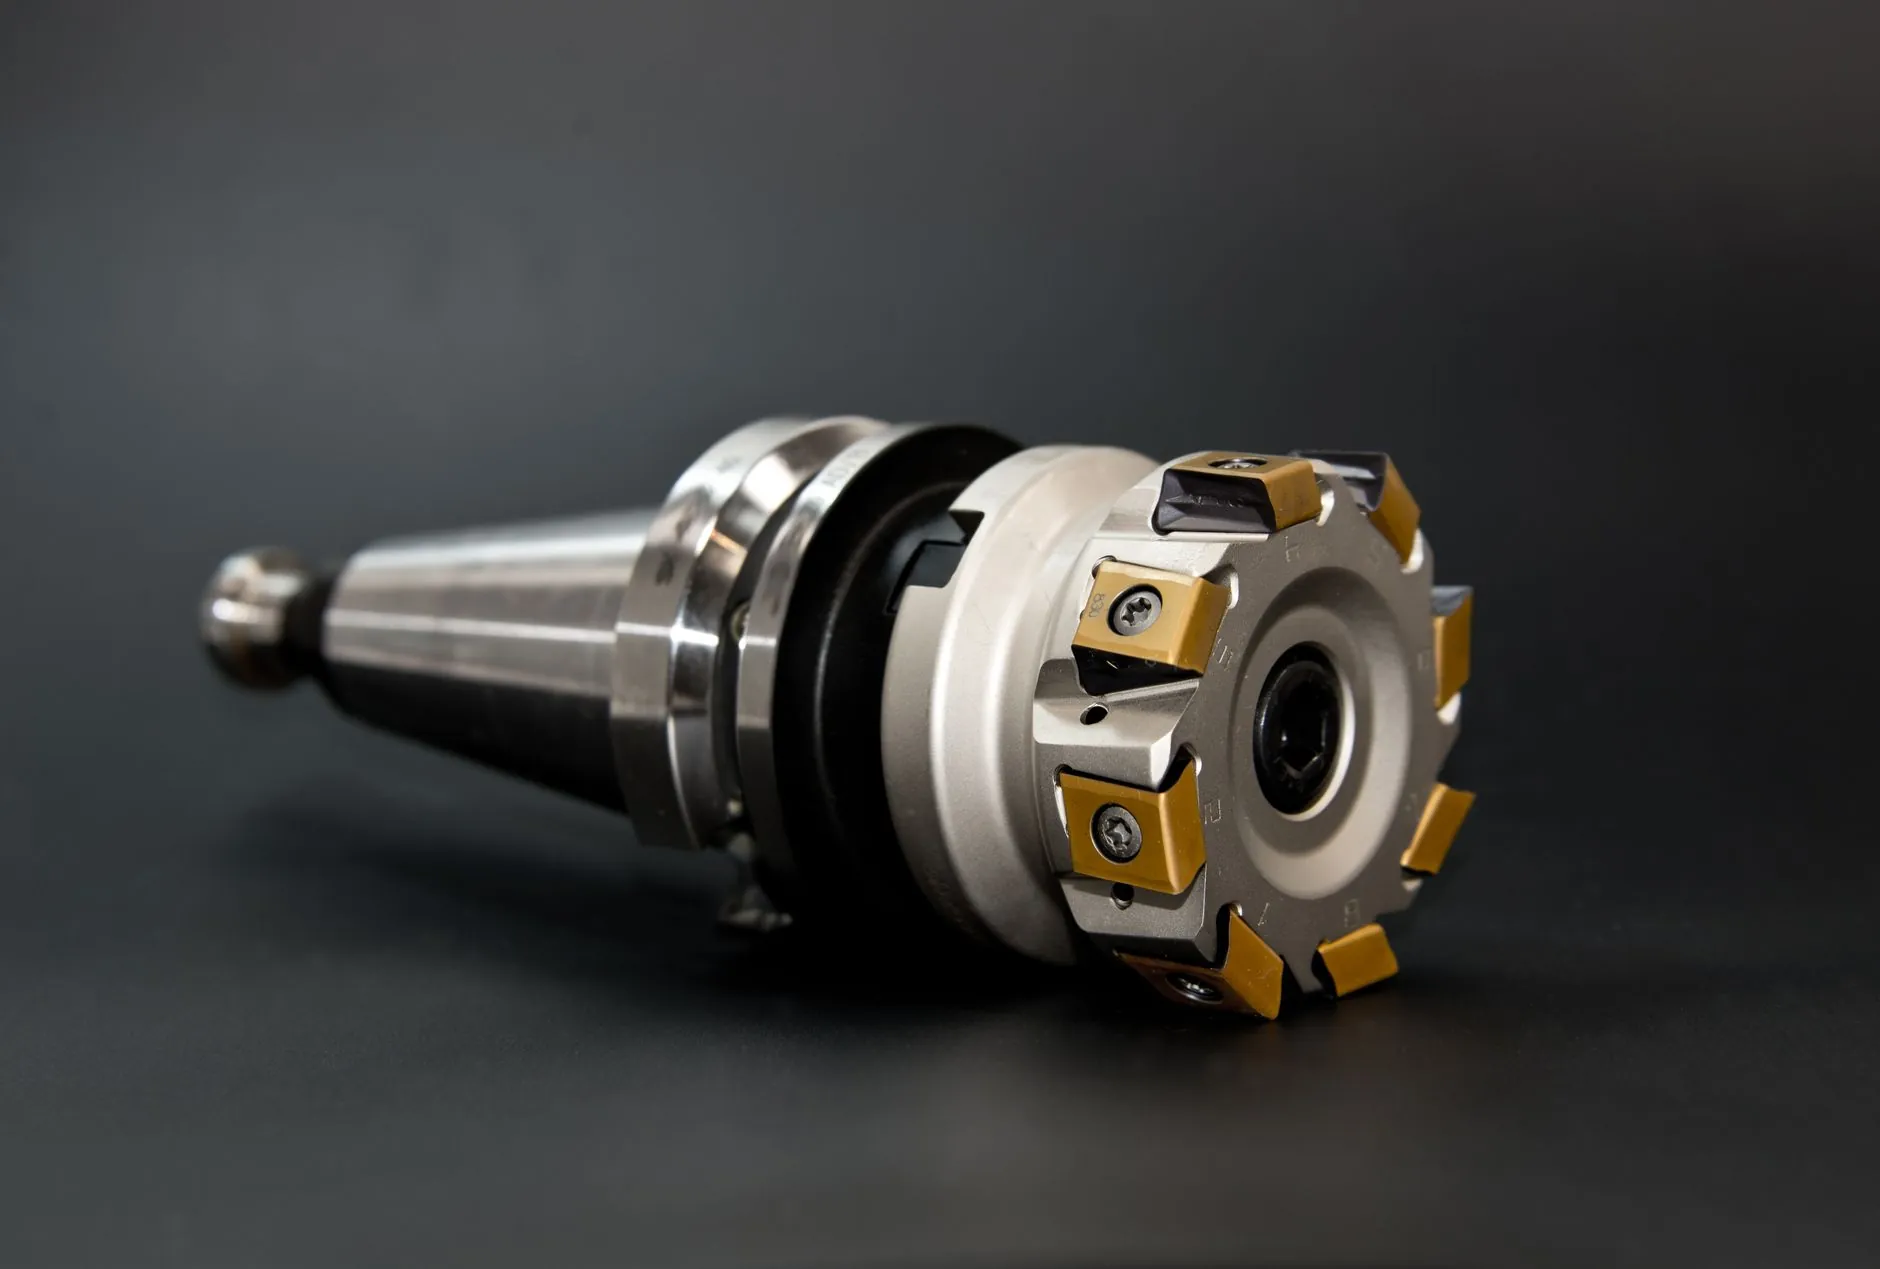
另外,刀具系统的动平衡也很关键。尤其在高速铣削时,刀柄不平衡量超过2g·mm,表面粗糙度直接掉一个等级。我们要求所有精加工刀具在上机前必须过动平衡仪,转速超过8000转的刀具,平衡等级严格控制在G2.5以内。
工艺路线设计:把误差“分流”而不是“叠加”
精度控制不是靠最后一刀救回来的,而是靠工艺路线提前“算计”出来的。以我们常做的精密模具制造为例,粗加工阶段故意留出0.5mm余量,但会通过半精加工把大部分残余应力释放掉,然后再进行二次装夹精加工。这样做的目的很简单——把粗加工产生的让刀、变形、热影响统统挡在精加工之前。
- 粗加工:去除70%余量,重点关注效率,公差放宽到±0.1mm
- 半精加工:释放应力,修整基准,公差收至±0.02mm
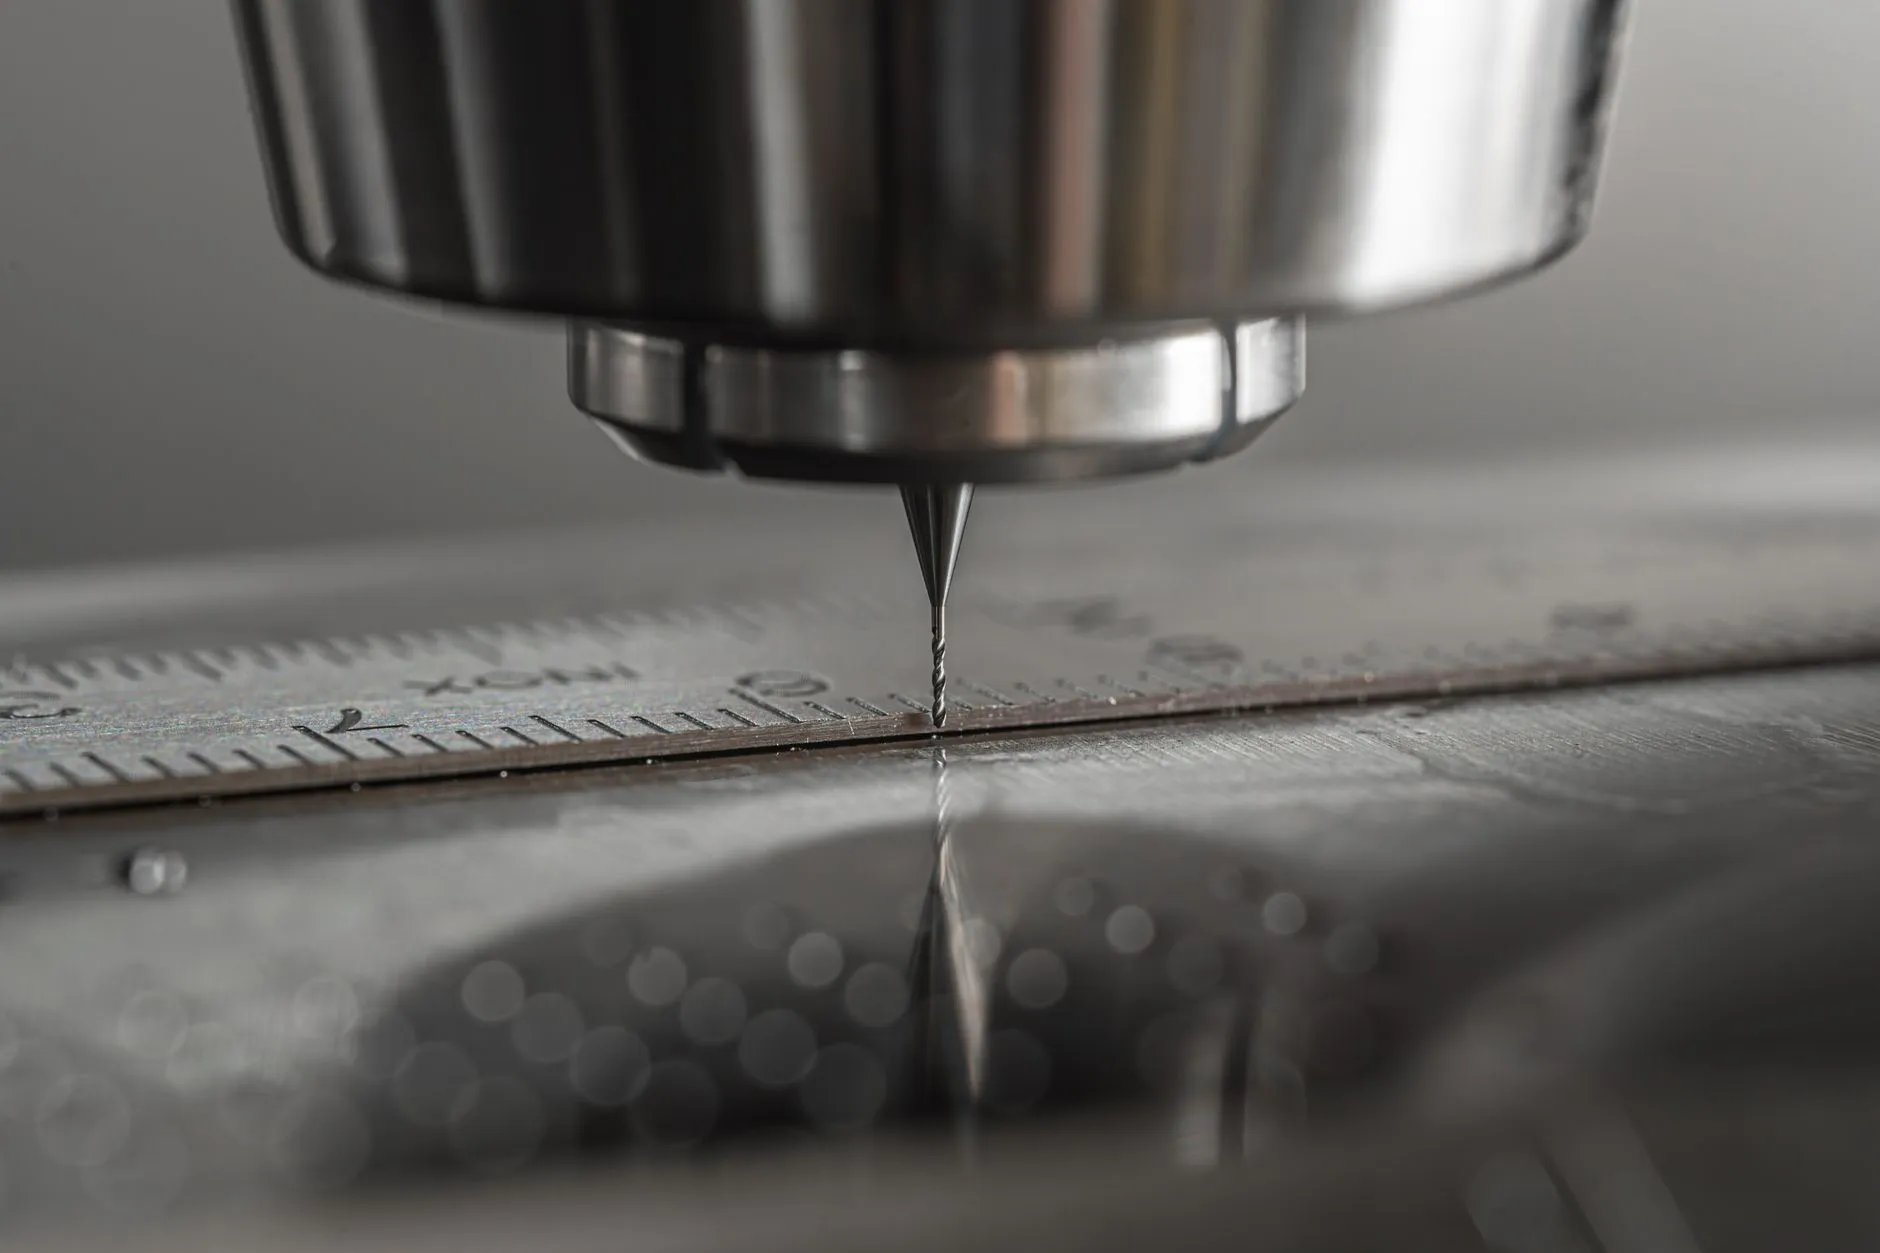
- 精加工:分粗铣、半精铣、精铣三刀走完,每刀切深递减,最终公差控制在±0.005mm以内
这种阶梯式的余量分配,看起来多了一道工序,实际上大大降低了废品率。尤其是那些形状复杂的机械设备零部件,一旦在精加工阶段发现变形,返工成本远远高于多走一道半精加工的工时费。
测量闭环:数据说话,别靠手感
我们车间有个规矩:“不测量的加工等于白干”。每一批机械配件下线后,必须在恒温计量室内静置2小时以上,待工件温度与室温一致后才进行终检。为什么?钢材的热膨胀系数大约是11.7×10⁻⁶/℃,一个200mm长的零件,温度差5℃,长度就会变化0.0117mm——这个误差足以让精密配合件直接报废。
- 在线测量:加工中每10件抽检1件,使用内径千分尺和杠杆表
- 离线抽检:三坐标测量机按批次抽检3%-5%,重点检测位置度和轮廓度
- 数据追溯:每件产品刻蚀二维码,测量数据自动上传MES系统,随时可查
曾经有个老客户,做工程机械液压阀块,要求阀芯孔的位置度公差在0.01mm以内。说实话,这个精度要求在国内同行里算比较苛刻的了。我们通过优化装夹方式(改用液压夹具替代手动压板),加上实时补偿刀具磨损,最终把CPK值从1.33提升到了1.67。客户直接签了三年长约,因为别人做不了的,我们能稳定交付。
说到底,精度控制是一个系统工程。从金属加工的原材检验,到机械设备选型、工装设计、刀具管理、环境温控,再到最后的测量验证,每一环都要有据可查。泊头江鑫这二十多年能一直在模具制造和机械配件领域站稳脚跟,靠的就是把这些琐碎细节抠到极致。精度不是某个部门的任务,而是每个操作者肌肉记忆里的本能。