泊头江鑫机械:金属加工精度控制与机械配件寿命提升的实践路径
精度失守,往往是寿命崩塌的开始
在金属加工车间里,我们常看到一种现象:同一批次的机械配件,有的能稳定运行上万小时,有的却在数千小时后出现异常磨损甚至断裂。差异的根源,往往不在材料,而在加工环节的精度控制失守。泊头江鑫机械在多年模具制造实践中发现,**精度与寿命之间存在着近乎线性的正相关关系**——当尺寸公差从IT7级压缩到IT6级时,配套机械设备的疲劳寿命通常能提升30%以上。这不是玄学,而是金属表面微观组织状态的直接映射。
三个关键控制点,决定配件寿命上限
第一,是切削参数与残余应力平衡。高速切削虽提升效率,但过高的线速度会让工件表层产生300-400MPa的拉应力,这是裂纹萌生的温床。我们在加工大型模具钢时,通常将精加工余量控制在0.15-0.25mm,并采用“先粗后精、多次走刀”策略,让残余应力逐步释放。
第二,是冷却润滑的介入时机。干切或微量润滑(MQL)在部分铝合金件上可行,但对于淬硬钢(HRC45以上),必须使用高压冷却系统。实践数据表明,将冷却液压力从0.8MPa提升至2.5MPa,刀具寿命可延长一倍,同时工件表面烧伤概率降低80%。
第三,容易被忽视的是工序间的时效处理。对于精密机械配件,粗加工后放置24-48小时再进行半精加工,能让内部组织应力自然释放。这一“等待”看似拖慢节奏,却能将最终变形量控制在0.01mm以内,模具制造尤其依赖此道工序。
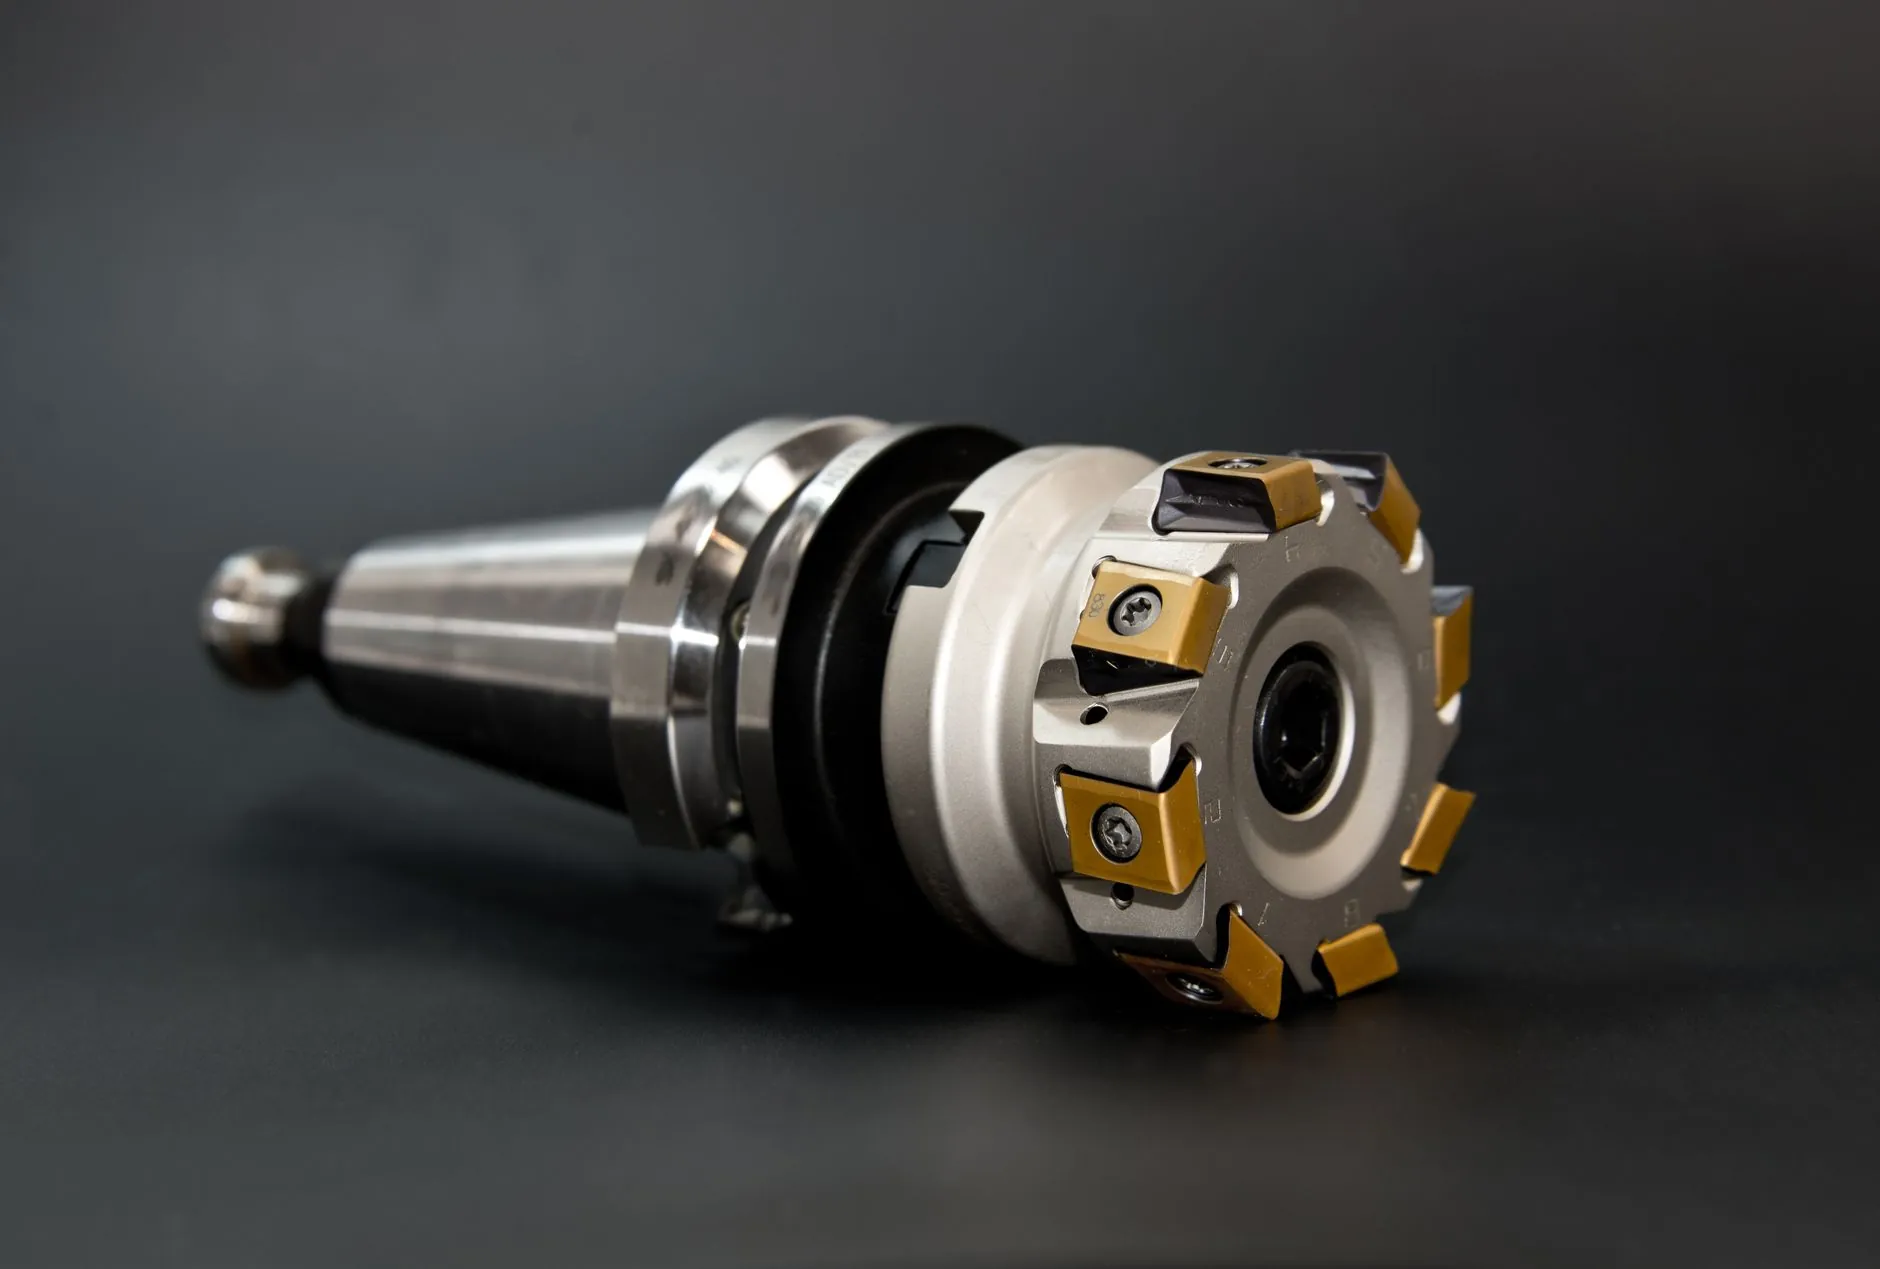
案例:一套冲压模具的寿命翻倍实验
去年,我们为一家汽车零部件厂商优化其连续模的加工流程。原方案采用常规五轴铣削直接成型,型腔寿命约5万次冲压。江鑫机械介入后,将型腔加工分为三个独立工步:粗铣留量0.5mm→半精铣留量0.08mm→精铣后用坐标磨床进行0.002mm级的微调,并在每次工步间增加2小时低温回火。最终,该模具寿命突破12万次,且表面粗糙度从Ra0.8μm降至Ra0.32μm。客户的生产停机时间下降了70%。
这个案例印证了一个原则:金属加工的精度控制不是越贵越好,而是让每一道工序的误差传递路径可控。在机械设备装配环节,我们同样遵循“基面先行、先主后次”的准则,确保每个机械配件都在设计基准上定位,而非靠人工敲打修正。
从工艺到管理:精度控制的隐性成本
许多企业只关注机床本身的定位精度(如±0.005mm),却忽略了热变形补偿和环境温度梯度。车间温度波动超过±3℃时,一台2米长的加工中心,其主轴轴线漂移可达0.02mm。我们建议在恒温车间(20±1℃)进行精密模具制造,并对机床丝杠进行每30分钟一次的热补偿。
- 刀具动平衡等级建议达到G2.5以上,尤其转速超10000rpm时
- 在线测量系统(如触发式测头)的重复精度需优于0.002mm
- 每批次机械配件首件全检,关键尺寸采用SPC过程统计控制
在泊头江鑫,我们对外承诺的加工公差长期稳定在±0.005mm以内,靠的不是某台昂贵的进口设备,而是上述成套的工艺纪律。金属加工行业常说“七分工、三分刀”,实际上,剩下那九十分,全在看不见的流程控制里。
模具制造和机械配件寿命的提升,没有捷径。它要求工程师在每一微米的余量、每一次冷却液的喷射角度、每一度回火温度上较真。当这些细节被串联成一个闭环,设备回报给你的,就是成倍延长的无故障运行周期。精度控制,磨的是金属,炼的是心性。