泊头江鑫金属加工中心:多品种小批量定制加工能力解析
在机械制造行业摸爬滚打久了,你会发现一个规律:真正让车间主任头疼的,往往不是那种动辄上万件的大批量订单,而是那些单批几十件、甚至几件,但精度要求苛刻、交期卡得死死的非标活儿。这类订单,大厂嫌麻烦不愿接,小作坊又接不住,成了不少采购心里的“鸡肋”。
为什么“小批量”成了行业里的硬骨头?
原因并不复杂。传统加工模式里,换刀、调机、做夹具的时间成本摊薄在大批量生产中可以忽略不计,但在小批量订单里,这些准备时间占到了总工时的30%以上。更棘手的是,客户往往要求“图纸到手三天出样”,留给工艺工程师做方案的时间被压缩到极限。如果按常规流程走,光是报价和排产就得耗掉一两天。
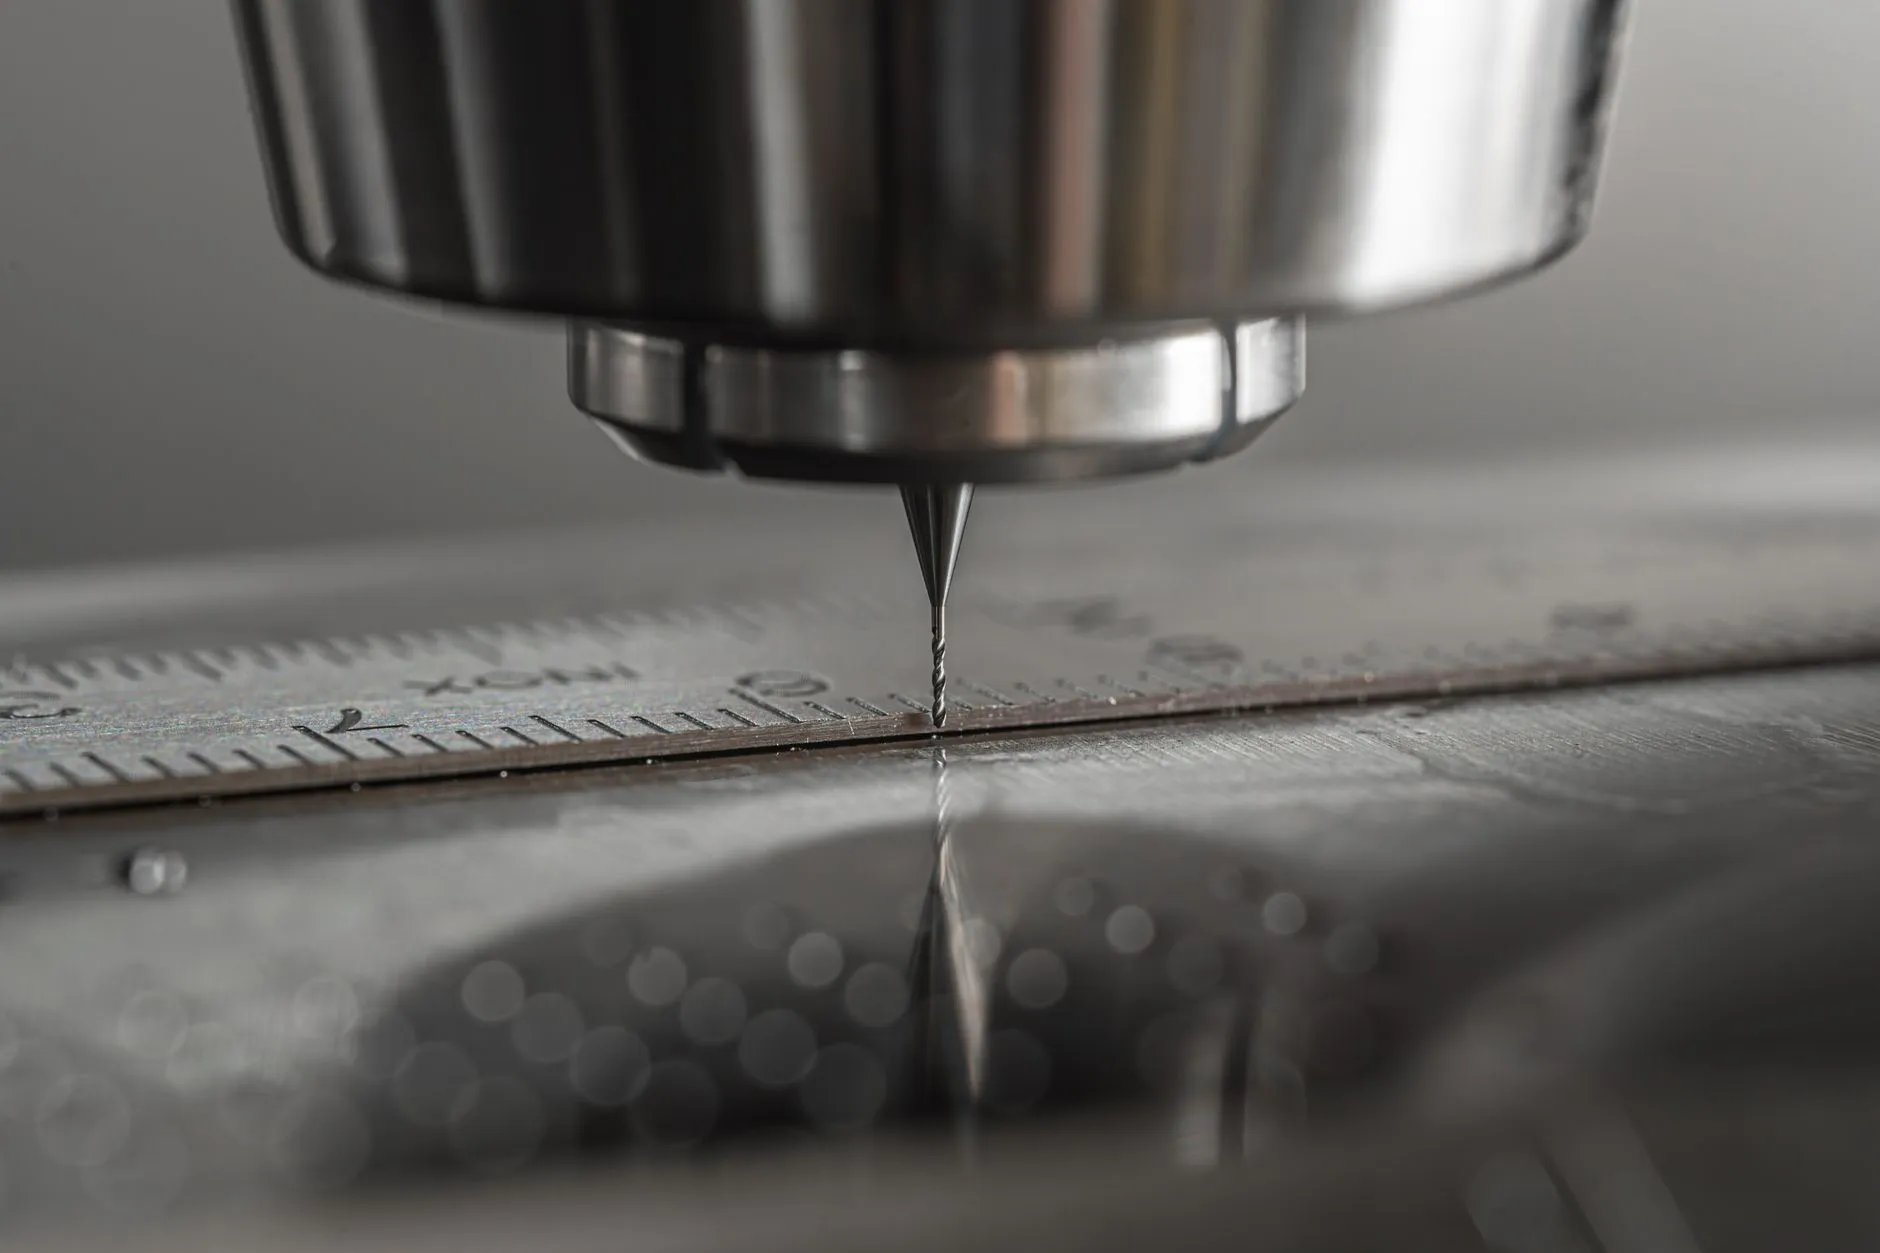
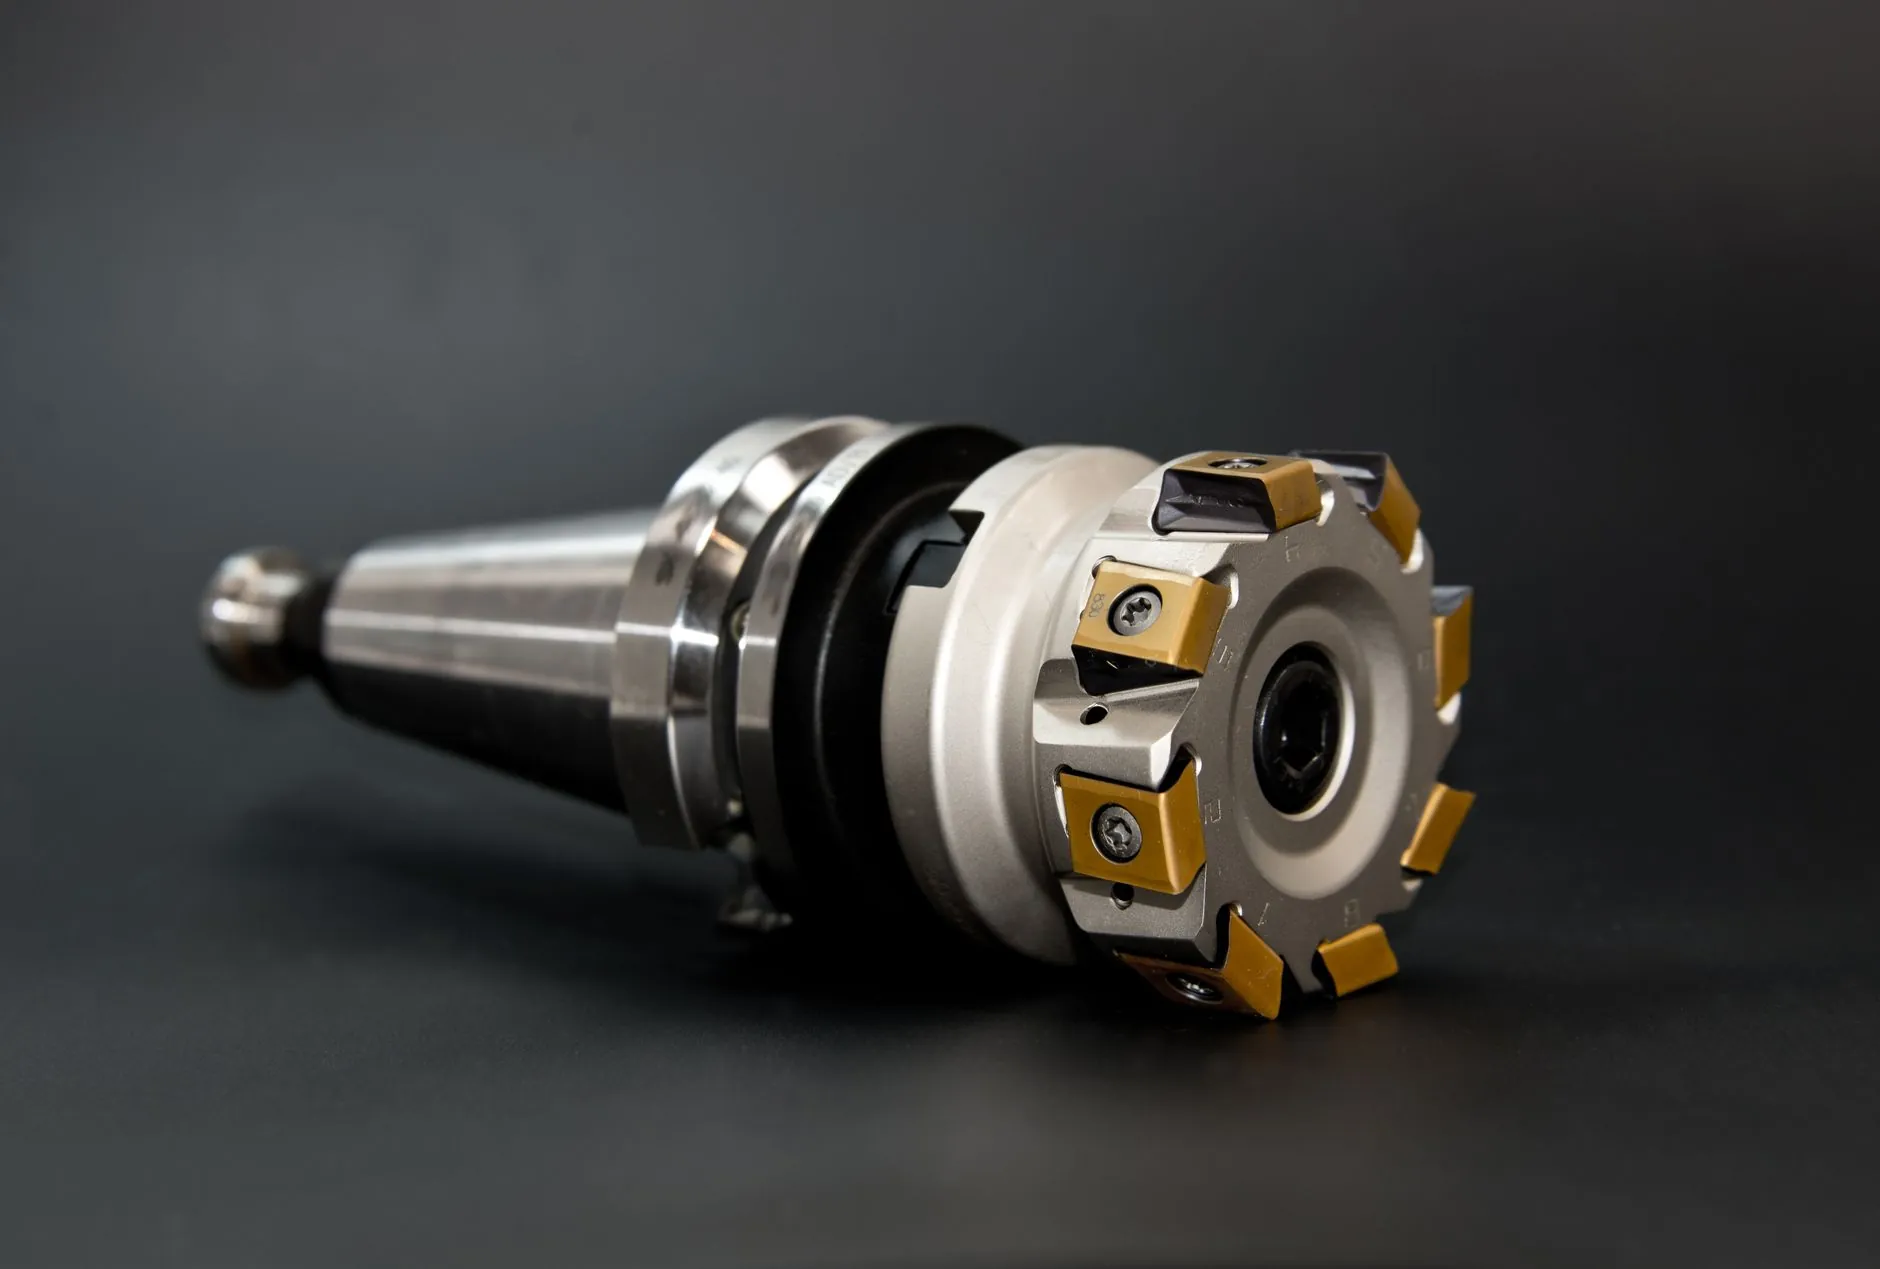
泊头江鑫在应对这类需求时,靠的不是某台“神器设备”,而是一套围绕快速换模、柔性排产、工艺预演构建起来的响应机制。我们的加工中心配备有自动换刀系统和在线测量功能,能将常规的换型时间从行业平均的45分钟压缩到18分钟以内。这意味着,即便是单件加工,设备也能保持较高的有效切削时间占比。
技术底子:从模具制造到精密配件的“一条龙”
公司深耕金属加工领域多年,厂房里既有三轴加工中心,也有五轴联动设备,但真正体现功力的地方在于模具制造环节。很多客户只看到我们交出的成品机械配件,却不知道这些配件背后的型腔、模架都是自己设计加工。这种能力带来的直接好处是,机械设备上那些形状复杂、需要多工序衔接的零件,我们可以在内部完成从毛坯到成品的闭环,不需要外协转手,尺寸链误差自然控制得更稳。
举个例子,上个月给一家液压设备厂做的阀体组件,材料是2A12铝合金,要求孔径公差±0.008mm,表面粗糙度Ra0.4。常规加工用镗刀一次成型,但我们先做了粗铣留量0.3mm,然后放置4小时释放应力,再上加工中心精镗。这个工序安排看起来“多此一举”,却让良品率从不到80%提升到了96%以上。这种对材料特性和工艺路线的理解,才是定制加工的核心价值。
对比数据:单件定制与大生产的成本平衡点
很多客户会问:在你们这里做小批量,和找大厂拼单,成本差多少?我们统计过近一年的订单数据,在数量低于50件的区间内,我们的综合交付成本比大型工厂低约15%,而交期平均缩短2.5天。原因在于,大厂的固定成本分摊基数大,而我们的中小型设备集群灵活度高,且操作工多为“一专多能”型技师,能在一台设备上完成铣、钻、攻丝、倒角等多道工序,省去了多次装夹的定位误差和转运时间。
- 快速验证能力:72小时内提供首件全尺寸检测报告
- 材料库存策略:常备45#钢、304不锈钢、6061铝等12种常用材质毛坯
- 工艺数据库:积累了超过800套非标零件的加工参数档案
对于研发阶段的样机制造、设备改造中的备件补充,以及小批量试产后的设计迭代,这种柔性能力带来的价值远不止省下的那点加工费。它意味着你能在产品定型前,用最低的成本把设计漏洞都堵上。
当然,我们也不是什么单子都接。如果图纸标注不清、材料牌号不明,或者公差要求超出设备极限,我们会直接告诉你“这活儿得换工艺”,而不是硬接下来最后扯皮。这种坦诚,反而让不少客户把长期的机械配件供应合同交给了我们。毕竟,在制造业里,靠谱比什么都贵。
下次你再遇到那种“量不大、要求不少”的订单,不妨把图纸发过来,我们帮你看看怎么排工艺最划算。哪怕最后没谈成,也能让你对加工难度心里有个底。