泊头江鑫金属加工精度控制技术要点解析
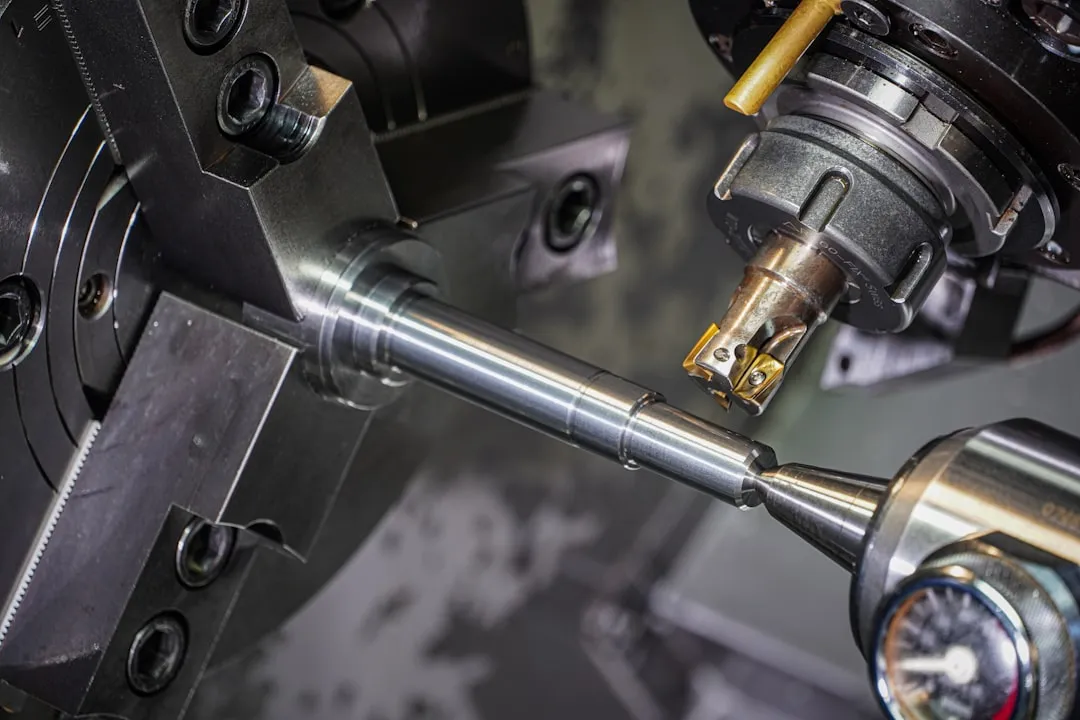
在机械加工车间里,我们常遇到这样的情况:同一批次的机械配件,在同样的设备上加工,却出现尺寸离散度过大的问题。有的工件圆度差了0.02mm,有的表面粗糙度达不到Ra1.6,甚至个别模具型腔的寿命比预期缩短了30%。这些现象看似偶然,实则指向一个共同的根源——金属加工过程中的精度控制体系存在系统性缺口。
精度流失的隐形杀手:热变形与残余应力
很多人把精度问题归咎于机床本身,但在我们处理过的数百个案例中,热变形和残余应力才是真正的元凶。以45号钢轴类零件为例,粗车时切削区温度可达600℃以上,如果冷却策略不当,工件表面和芯部会产生高达200MPa的残余拉应力。这种应力在后续精加工或使用中缓慢释放,导致机械配件发生不可控的微变形。
我们的工艺团队在模具制造实践中发现,时效处理环节的缺失或简化,会让精密模具的尺寸稳定性下降一个等级。某汽车覆盖件模具项目,毛坯未经充分的去应力退火就直接进入数控加工,结果精铣后24小时内,分型面平面度从0.05mm恶化到0.11mm——这直接导致试模周期延长了整整一周。
工艺链上的三个关键控制点
针对上述问题,泊头江鑫在长期为国内外客户提供机械设备及机械配件的过程中,总结出一套行之有效的控制策略,核心集中在三个环节:
- 毛坯预处理:粗加工后必须安排≥48小时的自然时效,或采用振动时效设备消除残余应力,且振动频率需根据工件固有频率动态调整(我们通常控制在25-35Hz区间)。
- 半精加工留量控制:对于关键配合面,半精加工后留量不得小于0.3mm,以保证精加工能完全切除硬化层和应力影响区。这一点在模具制造中尤为关键,很多企业为了赶工期将留量压到0.15mm,结果就是精加工后表面出现“返锈”般的微裂纹。
- 精加工环境稳定:车间温度波动须控制在±2℃以内,切削液温度与工件温度差不宜超过5℃。我们用红外热像仪监测过,一台立式加工中心的主轴在连续运转2小时后,其轴向热伸长可达0.03mm——这个量对于精密机械配件而言足以导致报废。
数据对比:精细化控制与常规加工的差距
为了说明问题,这里引用我们近期完成的一组对比实验。同一批42CrMo材质的齿轮轴,分两组加工:A组采用常规工艺(无时效、留量0.5mm),B组采用上述精细控制流程。
- 尺寸公差:A组CPK值稳定在1.2左右,B组可达1.67以上——这意味着不良率从0.3%下降到0.01%以下。
- 表面完整性:B组工件表层残余压应力比A组高出约40%,这直接提升了机械配件的抗疲劳寿命,实测疲劳极限提高15%~20%。
- 模具寿命:在相同的冲压工况下,B组模具刃口的修磨周期延长了2.3倍,综合成本反而降低了18%。
这组数据并非来自实验室理想环境,而是我们连续三个月跟踪生产记录得出的真实结果。它说明一个朴素的事实:金属加工中的精度控制,不是靠高精尖设备堆出来的,而是对每个细节的严格管理。即使是普通的数控车床,只要把热管理、应力控制和切削参数匹配做扎实,同样能稳定产出高精度机械配件。
对于正在为精度问题困扰的企业,我的建议很直接:先审视你的毛坯处理流程,再检查半精加工留量,最后用温度记录仪监控你的加工环境。这三步不需要更换任何硬件,却能解决80%以上的尺寸漂移问题。如果条件允许,可以引入简单的CPK过程能力统计,用数据说话,而不是靠老师傅的经验“拍脑袋”。泊头市江鑫机械设备制造有限公司在这些方面积累了十余年的实践数据,欢迎同行交流探讨,共同推动金属加工和模具制造水平向上走。