机械设备金属加工工艺对比:车削、铣削与磨削选型要点
在机械制造行业摸爬滚打这些年,一个很深的感触是:很多企业并非设备不够先进,而是在金属加工工艺的选型上走了弯路。车削、铣削、磨削,这三板斧看似基础,实则每一步都直接影响着机械配件的精度、成本与交付周期。泊头市江鑫机械设备制造有限公司在常年承接各类模具制造与精密配件订单的过程中,总结了一些实战经验,今天拿出来与同行交流。
工艺差异不是「谁替代谁」,而是「谁更匹配」
车削擅长回转体加工,主轴转速与进给量的匹配是关键。比如加工直径50mm的45#钢轴,我们常用切削速度控制在80-120m/min,背吃刀量2-3mm,这样既能保证效率,又能避免让刀现象。而铣削则更灵活,平面、台阶、沟槽皆可应对,尤其适合模具制造中的型腔粗加工。磨削则是精度的最后一道防线,普通外圆磨可达Ra0.4μm的表面粗糙度,这是车铣难以企及的。
但现实中的问题是,不少客户拿着图纸就问「能不能加工」,却忽略了图纸上标注的形位公差和表面要求。这导致选型混乱,要么过度加工浪费成本,要么精度不足导致返工。
选型决策的三个硬性指标
根据我们的车间数据,判断用哪种工艺,主要看三点:尺寸公差等级(IT7以上优先考虑磨削)、表面粗糙度(Ra1.6以下必须上磨床)、以及材料去除量(余量大于5mm时,先粗车或粗铣再精加工是更经济的路径)。
- 粗加工阶段:优先选择车削或铣削,大余量快速去除,效率优先。
- 半精加工:留0.3-0.5mm余量,修正热处理变形。
- 精加工阶段:根据精度要求切换至磨削,或采用高精度铣削配合补偿。
从设备到工艺,细节决定成败
以我们自产的机械设备为例,加工一批用于自动化产线的定位销,材料为GCr15轴承钢。若直接采用磨削,虽然精度达标,但磨削热容易导致表面烧伤。所以我们采取「车削成型+热处理+无心磨」的工艺路线,每道工序之间留足时效时间,最终良品率稳定在98.7%。这就是工艺搭配的力量,单靠一台设备硬撑,很难兼顾效率与品质。
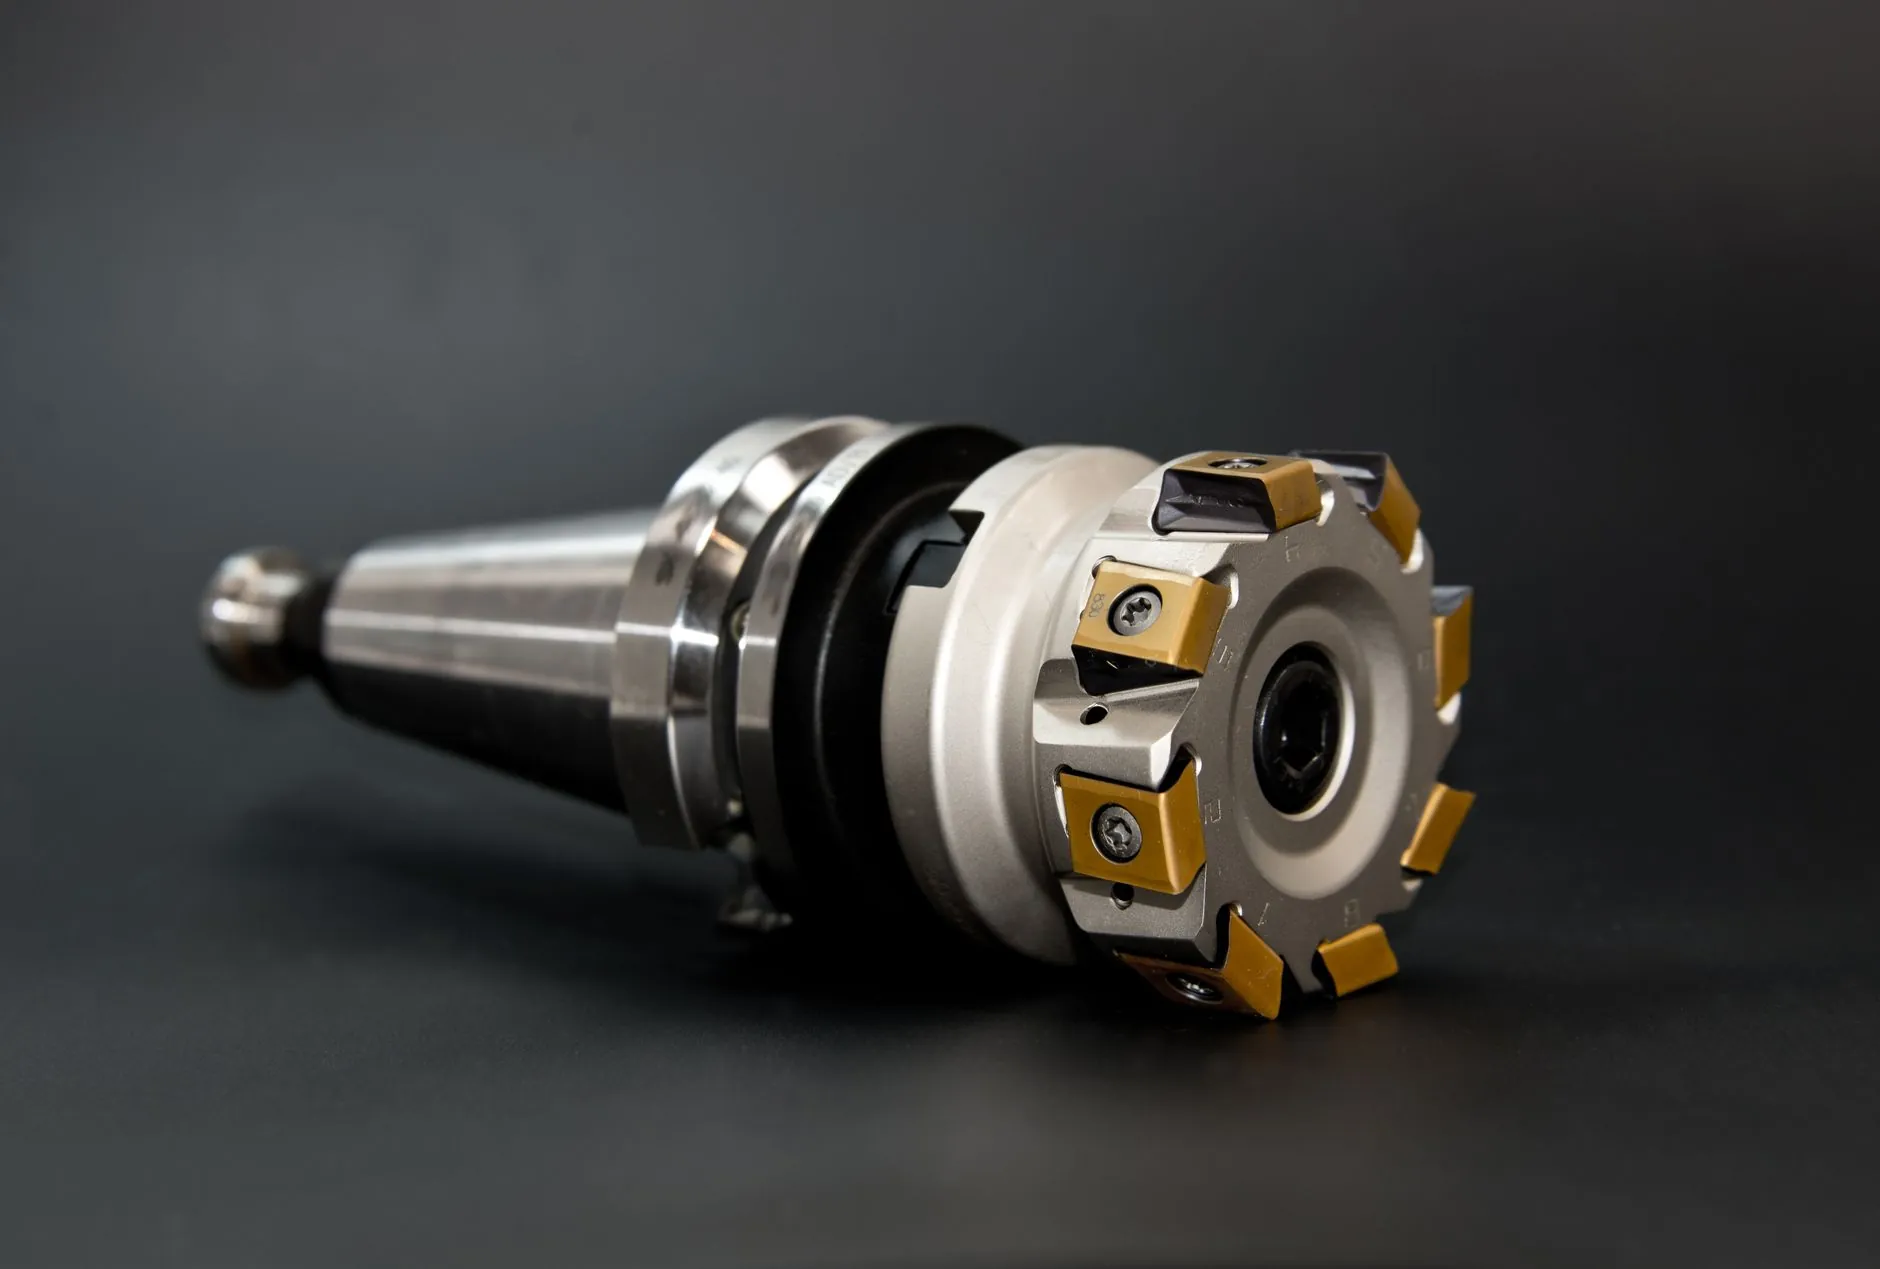
另外,刀具和砂轮的选择常被忽略。铣削铝合金用三刃涂层刀,磨削淬火钢用白刚玉砂轮——这些细节看似微小,却能让加工寿命相差30%以上。泊头江鑫在机械配件生产中,专门建立了刀具参数数据库,针对不同材质、硬度、批量,自动匹配最优切削参数。数据驱动而不是经验驱动,这是现代金属加工与传统作坊式生产的本质区别。
给采购与工艺人员的几条实操建议
- 不要只看单价:设备小时费率只是表象,综合良品率、刀具损耗、调机时间才是真实成本。
- 留足工艺评审时间:尤其是模具制造类订单,前期工艺方案讨论得越充分,后期改动越少。
- 关注热处理工序:磨削前的工件硬度和应力状态,直接影响磨削裂纹风险,这个环节一定要和加工厂明确交流。
回到选型本身,车削、铣削与磨削不是孤立的技术,而是相辅相成的工艺链。随着多轴联动和在线检测技术的普及,未来的金属加工将更趋向于车铣复合、磨削中心这类一体化设备,减少装夹次数本身就是一种精度提升。
泊头市江鑫机械设备制造有限公司始终相信,工艺选型的本质是对工件要求的深度理解,而非对设备参数的盲目堆砌。我们愿意与每一位客户在图纸阶段就介入讨论,把问题消灭在工艺设计之前——这才是制造业该有的严谨态度。