泊头江鑫机械配件加工精度控制与质量控制体系解析
在机械制造行业摸爬滚打这么多年,我们深知一个道理:**机械配件的精度,从来不是靠一台昂贵设备就能堆出来的**。客户拿着图纸找上门,最关心的不是我们有多少台加工中心,而是“这批件能不能稳定地控制在公差范围内”。尤其是那些用在自动化产线、精密模具上的关键部件,哪怕0.01毫米的偏差,都可能导致整套机械设备运行异常。
问题恰恰出在这里。很多同行在接单时拍着胸脯保证“没问题”,但真正量产时,却常常被材料内应力释放、刀具磨损、装夹变形这些细节打脸。特别是在金属加工领域,毛坯余量不均匀、热处理批次差异,都会让加工尺寸飘忽不定。我们泊头江鑫早些年也走过弯路——单件试制很漂亮,可一旦进入批量交付,合格率就跌到85%以下,返工成本高得吓人。
把“人控”变成“数据控”
后来我们痛定思痛,从2018年开始重新梳理整个质量控制流程。核心思路很简单:**不依赖老师傅的手感,而是让每个加工参数都留下数据脚印**。具体做了三件事:一是给所有关键工序配备在线测量装置,每加工5件就自动回传一次尺寸数据;二是建立SPC(统计过程控制)预警模型,一旦某个尺寸的CPK值低于1.33,系统立刻报警停机;三是把刀具寿命管理纳入MES系统,每把刀的使用次数、切削力曲线都记录在案,绝不让“带病刀具”继续生产。
这套体系落地后效果立竿见影。以我们最常做的机械配件——液压阀体为例,原来同轴度波动在0.02mm左右,现在稳定控制在0.008mm以内。更关键的是,批量交付的合格率从85%提升到了98.6%,而且这组数据是连续12个月统计出来的,不是某批订单的偶然表现。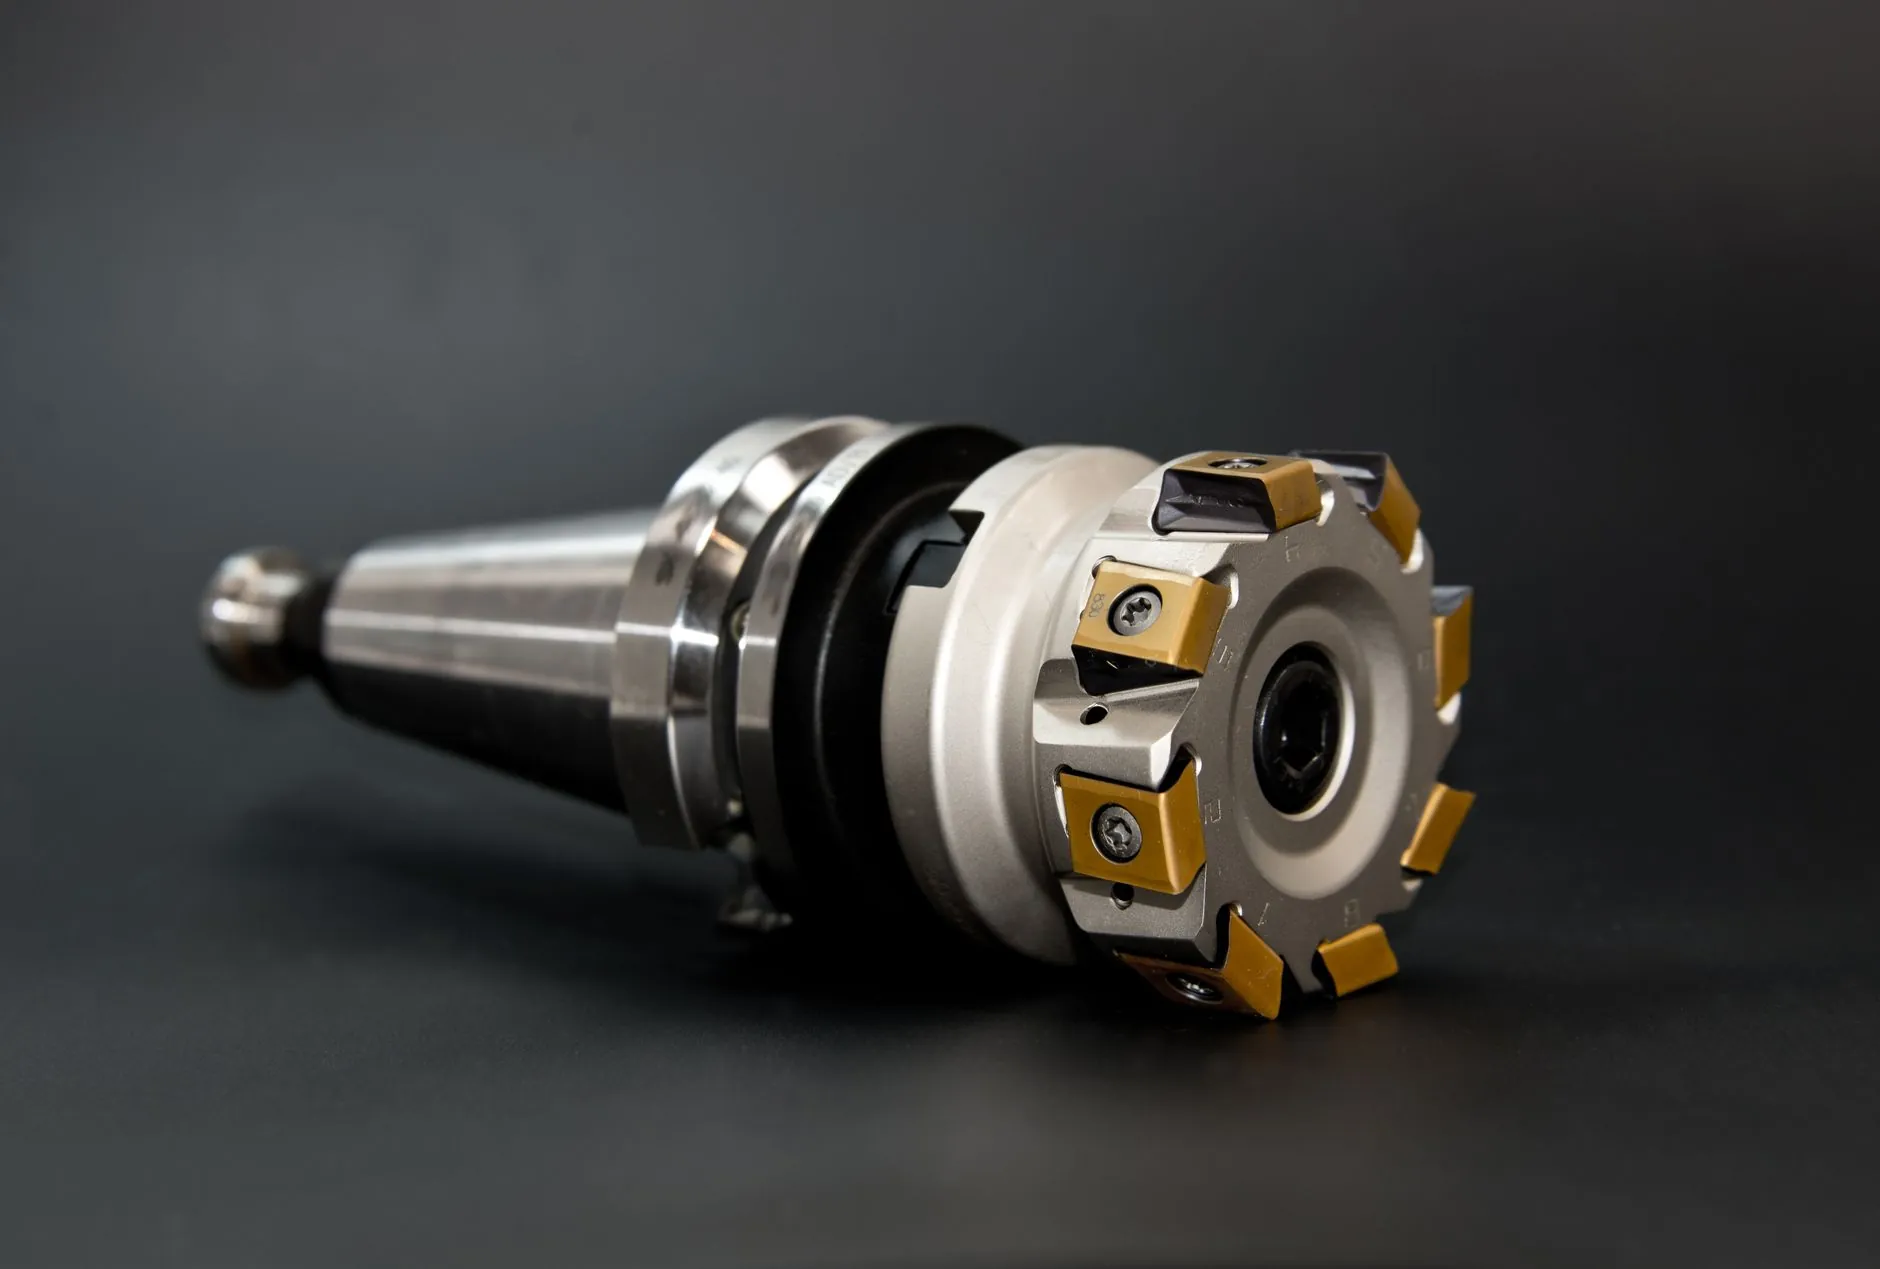
模具制造的特殊管控逻辑
如果说标准件拼的是重复精度,那模具制造拼的就是“一次性做对”的能力。模具型腔的加工往往涉及多道工序衔接,任何一次装夹误差的累积,都会在最终试模时暴露成飞边或短射。
针对这个问题,我们在模具车间推行了“基准统一”原则:所有型腔、滑块、镶件的加工,都必须以同一个基准面作为坐标原点,并且每道工序的检测数据要回填到三维模型上做比对。举个例子,一套汽车内饰件注塑模,模仁粗加工后我们先用三坐标测量仪扫描曲面,将实际余量分布图反馈给编程工程师,由他决定精加工时的刀具路径和切削参数——而不是照搬理论模型。这样虽然前期多花两三个小时做测量准备,但整体试模次数平均减少了2.5次,交付周期缩短了将近一周。
- 首件全检:每个班次的首件产品,必须由独立质检员按图纸逐项测量,签字确认后才能批量生产。
- 过程巡检:每2小时巡检一次,重点监控尺寸趋势,而不是死等终检结果。
- 终检抽检:按AQL1.0标准执行,同时保留所有检测记录至少5年,做到每个批次可追溯。
当然,再完善的体系也离不开人的执行。我们每个月都会组织车间骨干开一次“质量复盘会”,把当月典型的废品案例拿出来,不讲人情、只谈技术根因。有时候问题出在毛坯供应商的热处理工艺上,有时候是车间温度变化导致机床热变形。这些看似琐碎的细节,恰恰是决定机械设备整体性能的关键。我们经常跟客户讲,江鑫卖的从来不是铁疙瘩,而是“稳定交付的能力”——这才是制造业最稀缺的信任。
如果你正在为某些高精度配件寻找长期稳定的供应商,不妨带着图纸来泊头聊一聊。我们愿意先做免费工艺评审,把可能的加工风险提前摆在桌面上,而不是等到交付时再互相扯皮。毕竟,合作最怕的从来不是问题本身,而是问题被掩盖到最后一刻。