金属加工设备选型指南:加工中心与数控车床的适用场景对比
在金属加工车间里,加工中心与数控车床的选型之争,几乎每家机械制造企业都经历过。不少客户拿着图纸来询价时,第一句话就问“这台件用哪种设备做划算”。作为在泊头市江鑫机械设备制造有限公司干了十几年技术的老兵,我深知这问题没有标准答案——选错了,轻则效率折半,重则废品率飙升。今天就从适用场景、工艺特性到成本逻辑,把这两类核心设备掰开揉碎了讲清楚。
一、加工中心与数控车床的本质差异
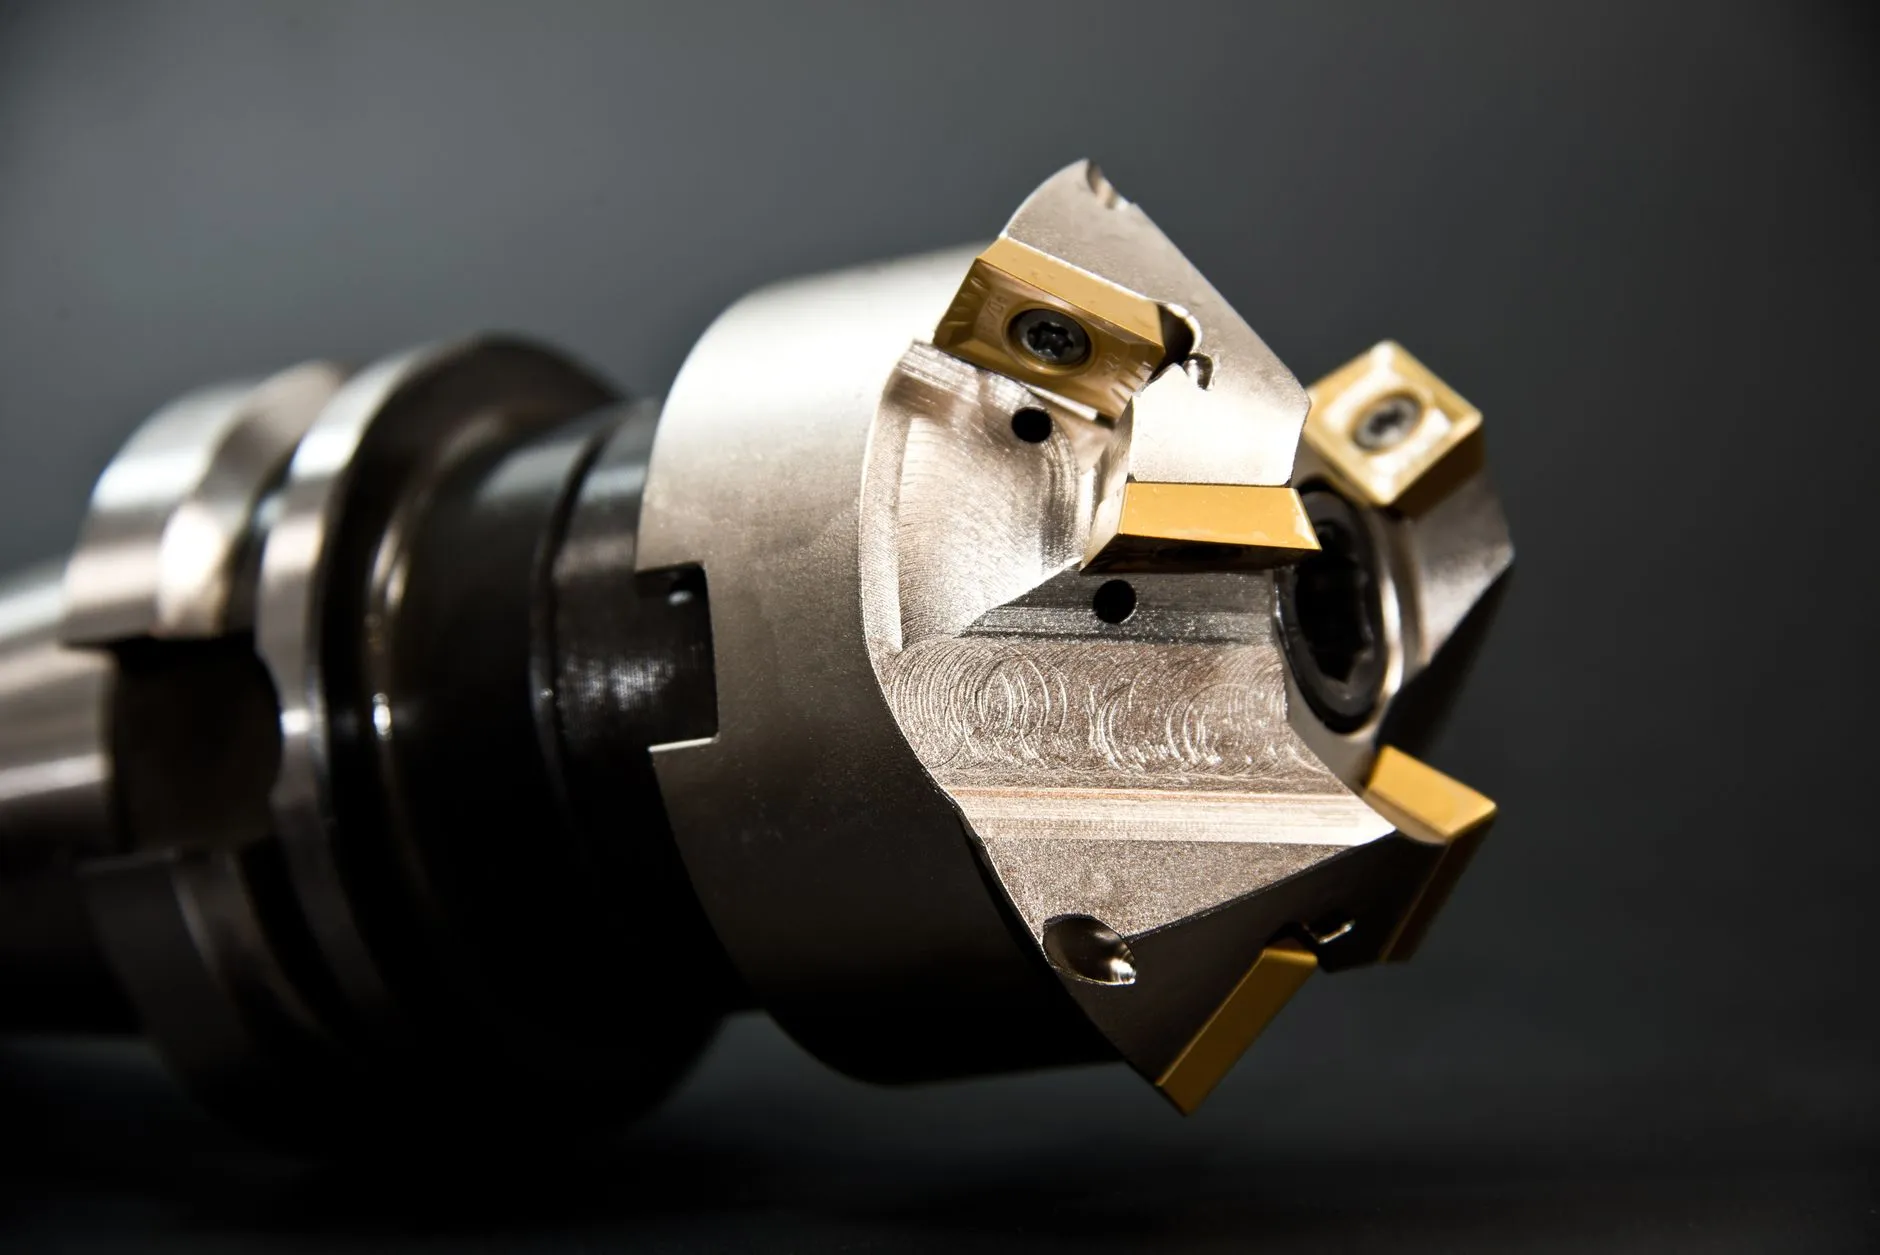
加工中心(VMC/HMC)的核心优势在于多轴联动与刀具自动交换,它擅长处理箱体类、支架类、模具型腔等复杂空间曲面。而数控车床(CNC Lathe)聚焦于回转体零件的旋转切削,主轴带动工件旋转,刀具沿X/Z轴走刀,车削外圆、内孔、螺纹是它的看家本领。举个例子:加工一套注塑模的动模镶件,用加工中心做型腔铣削+电极加工是常规路线;但若做一根液压阀芯,轴径公差±0.005mm、表面粗糙度Ra0.4,那必须上高精度数控车床,再配顶尖与跟刀架。
二、按零件特征匹配设备:实战对照
我们给客户做金属加工配套时,通常按以下维度快速判断:
- 几何形态:零件长径比>3且以圆柱面为主 → 数控车床;有多个加工面(铣面、钻孔、攻丝、镗孔)且需一次装夹完成 → 加工中心。
- 批量与节拍:中小批量(50-500件)用加工中心柔性更强,换型快;大批量(千件以上)回转件用车床+自动送料架,单件节拍可压到30秒以内。
- 精度要求:加工中心定位精度普遍±0.008mm,重复定位±0.005mm,适合模具制造中的精密型腔;数控车床的圆度可达0.003mm,圆柱度0.005mm/100mm,更适合轴套类精密机械配件。
这里必须强调一个常被忽视的细节:加工中心铣削薄壁件时容易产生让刀振动,而车床夹持刚性更好。之前有个农机配件客户,把壁厚2mm的套筒零件硬放在加工中心上铣槽,结果表面振纹严重,后来改用数控车床+动力刀座,一道工序车削+铣扁,良品率从82%提到97%。
三、选型时的三个关键注意事项
第一,别只看主轴转速。加工中心12000rpm是标配,但真正决定模具制造表面质量的是进给速度与伺服响应,建议选配光栅尺全闭环,热补偿功能不能省。第二,数控车床的尾座与中心架配置要提前规划,加工细长轴(长度直径比>10)时没有中心架支撑,尺寸精度根本保不住。第三,核算综合成本——加工中心的刀具成本比车床高30%-50%,但一次装夹减少的二次定位误差,对模具制造的价值远超刀具差价。
四、常见问题与误区澄清
“加工中心能不能完全替代数控车床?”这是被问得最多的。答案是不能。即便带动力刀座的走心式车床,也无法加工出加工中心那样的三维曲面。反过来,加工中心车削大直径回转体(φ500mm以上)时,切削线速度受限,表面粗糙度很难优于Ra1.6。另外,很多人忽视排屑与冷却:车床切削区开放,断屑容易;加工中心深孔加工时,内冷压力至少要3MPa,否则铁屑塞住钻头是常事。
还有一点涉及车间规划——加工中心占地约8-12㎡,数控车床仅4-6㎡。如果厂房高度有限,带刀库的加工中心需要4.5米净空,而车床只需3米。做机械设备采购规划时,这些空间参数比账面价格更影响长远布局。
五、给采购决策者的最终建议
没有全能设备,只有匹配的工艺方案。针对机械配件类中大批量回转体订单,数控车床是性价比之王;面对模具制造、多品种小批量的复杂零件,加工中心是刚需。泊头市江鑫机械设备制造有限公司在为客户做金属加工配套时,常采用“车铣复合”的混合排产模式——粗车去余量、加工中心精加工关键特征,这样既保效率又保精度。如果您的产品同时涉及两类零件,预算充足的话,建议各配一台,形成柔性生产线;预算有限,就按月产量最高的那类零件优先选型,另一类外协解决。