金属加工工艺精度提升方案:从设备选型到模具定制的全流程管控
在机械加工车间里,同样的订单,有的企业能稳定交出Ra0.8的表面精度,有的却连Ra3.2都时好时坏。差距往往不在机床价格,而在从设备选型到模具制造这条长链上,某个环节的“差不多”心态被放大了十倍。金属加工从来不是单一工序的较量,而是一套系统精度的耦合结果。
精度流失的真相:藏在三个被忽视的环节
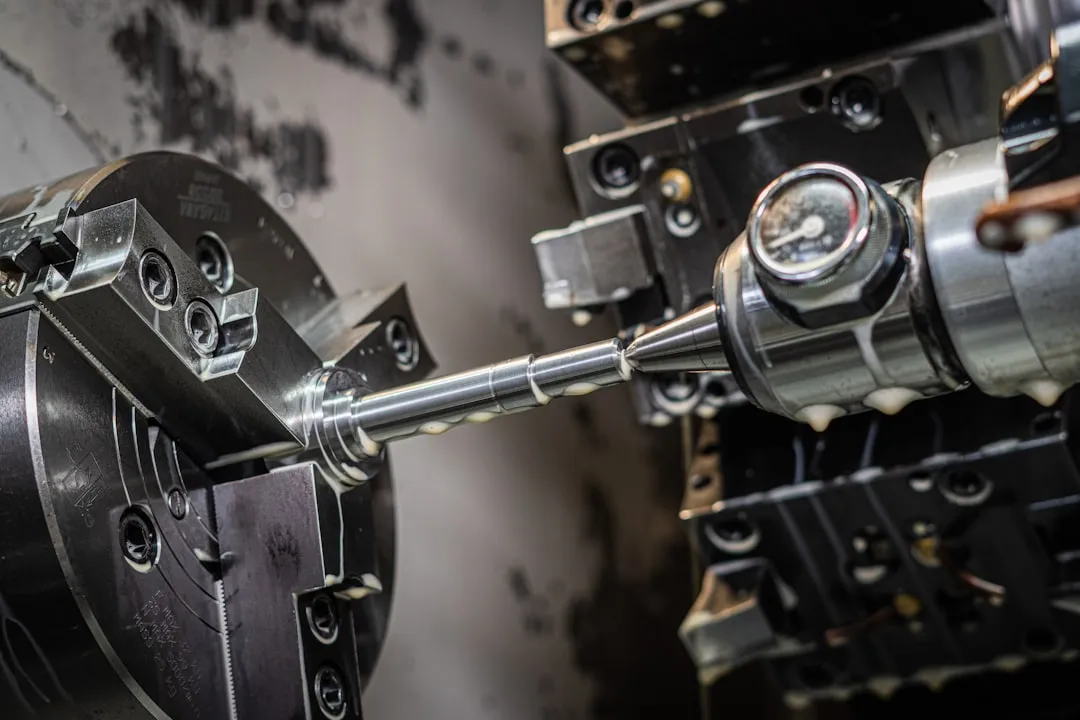
很多企业把精度问题归咎于机床老旧,但现场排查后会发现,真正导致废品率飙升的,往往是机械配件的配合间隙超标、刀具悬伸过长带来的颤振,以及模具定位面磨损后产生的累积误差。以常见的车削为例,主轴径向跳动从0.003mm劣化到0.015mm,工件圆度误差会以3-5倍比例放大——这不是设备该背的锅,而是日常点检和预防性维护的缺失。
另一个隐蔽的精度杀手是温度。连续加工2小时后,主轴箱热伸长量可达0.02-0.04mm,如果没做热补偿,再好的设备也加工不出稳定的尺寸。我们曾对一批45号钢轴类零件做过对比测试:恒温车间加工出的直径离散度在±0.005mm以内,而普通车间同一批活,离散度直接超过±0.02mm。这就是环境控制带来的真实差距。
工艺路线设计:从“能加工”到“稳定加工”的分水岭
同样加工一个阀体,粗精分开和一把刀干到底,结果截然不同。粗加工时切削力大,残余应力释放不均,如果立刻精车,等工件冷却后变形量可能达到0.05mm以上。正确的做法是粗车后放置或进行时效处理,再用小切深、高转速的工艺精车。对于淬火后的零件,磨削余量控制在0.15-0.25mm最为合理,太大烧伤表面,太小无法消除前道变形。
刀具路径也值得抠细节。顺铣比逆铣的表面粗糙度好一档,但装夹刚性不足时反而容易震动。插补方式上,圆弧切入切出比直线切入的刀具磨损均匀度高30%,这对模具型腔加工尤为重要。
模具制造:精度上限的最终决定者
模具制造是整个金属加工链条里最“吃经验”的环节。一副冲压模或压铸模,型腔尺寸公差往往要求在±0.01mm以内,而影响这个数值的不只是加工设备,还有热处理变形控制。我们见过不少案例:模具在热处理前加工得非常完美,淬火后却因为内孔变形超差而报废。关键在于预留变形量——模具制造高手会在关键尺寸上预留0.02-0.05mm的余量,并在热处理后通过坐标磨或慢走丝进行二次精修。
此外,模具的冷却水道设计经常被低估。以压铸模为例,冷却不均会导致模具局部过热,加速热疲劳龟裂,同时使产品尺寸一致性快速恶化。好的冷却设计能保证型腔表面温差控制在±5℃以内,这直接决定了批量生产中机械配件的尺寸稳定性。
全流程管控清单:拿来就能用的落地建议
把精度管控落到日常,不需要高大上的系统,但需要几个硬性动作。我们整理了一份参考清单:
- 设备选型:加工关键尺寸的设备,定位精度不低于0.005mm,重复定位精度不低于0.003mm,且必须带热补偿功能;
- 夹具与配件:液压夹具比手动夹具的夹持力波动小80%以上,适合薄壁件;标准机械配件选型时优先考虑重复定位精度高的品牌;
- 模具维护:每生产5000件做一次型腔尺寸检测,磨损超差0.005mm即安排补焊或镶件更换,别等废品出现再行动;
- 过程检测:首件全尺寸测量+每20件抽检关键尺寸,用SPC控制图监控趋势,比单纯靠终检拦截有效得多。
从设备到模具,从工艺参数到环境控制,金属加工的精度提升没有银弹。那些能把产品长期稳定在μ级水平的企业,赢在把每一个环节的误差窗口都管住了。泊头市江鑫机械设备制造有限公司在机械设备制造与模具制造领域积累的这些实操经验,希望能给您带来一些可落地的启发。