金属加工精度提升策略:机械设备误差补偿与工艺优化实践
在机械制造领域,金属加工的精度水平直接决定了机械配件的使用寿命与整机性能。泊头市江鑫机械设备制造有限公司在长期的模具制造实践中发现,单纯依靠设备出厂精度已难以满足日益严苛的加工需求,误差补偿与工艺优化的协同应用,才是实现高精度加工的关键路径。
一、误差来源的系统性识别与量化
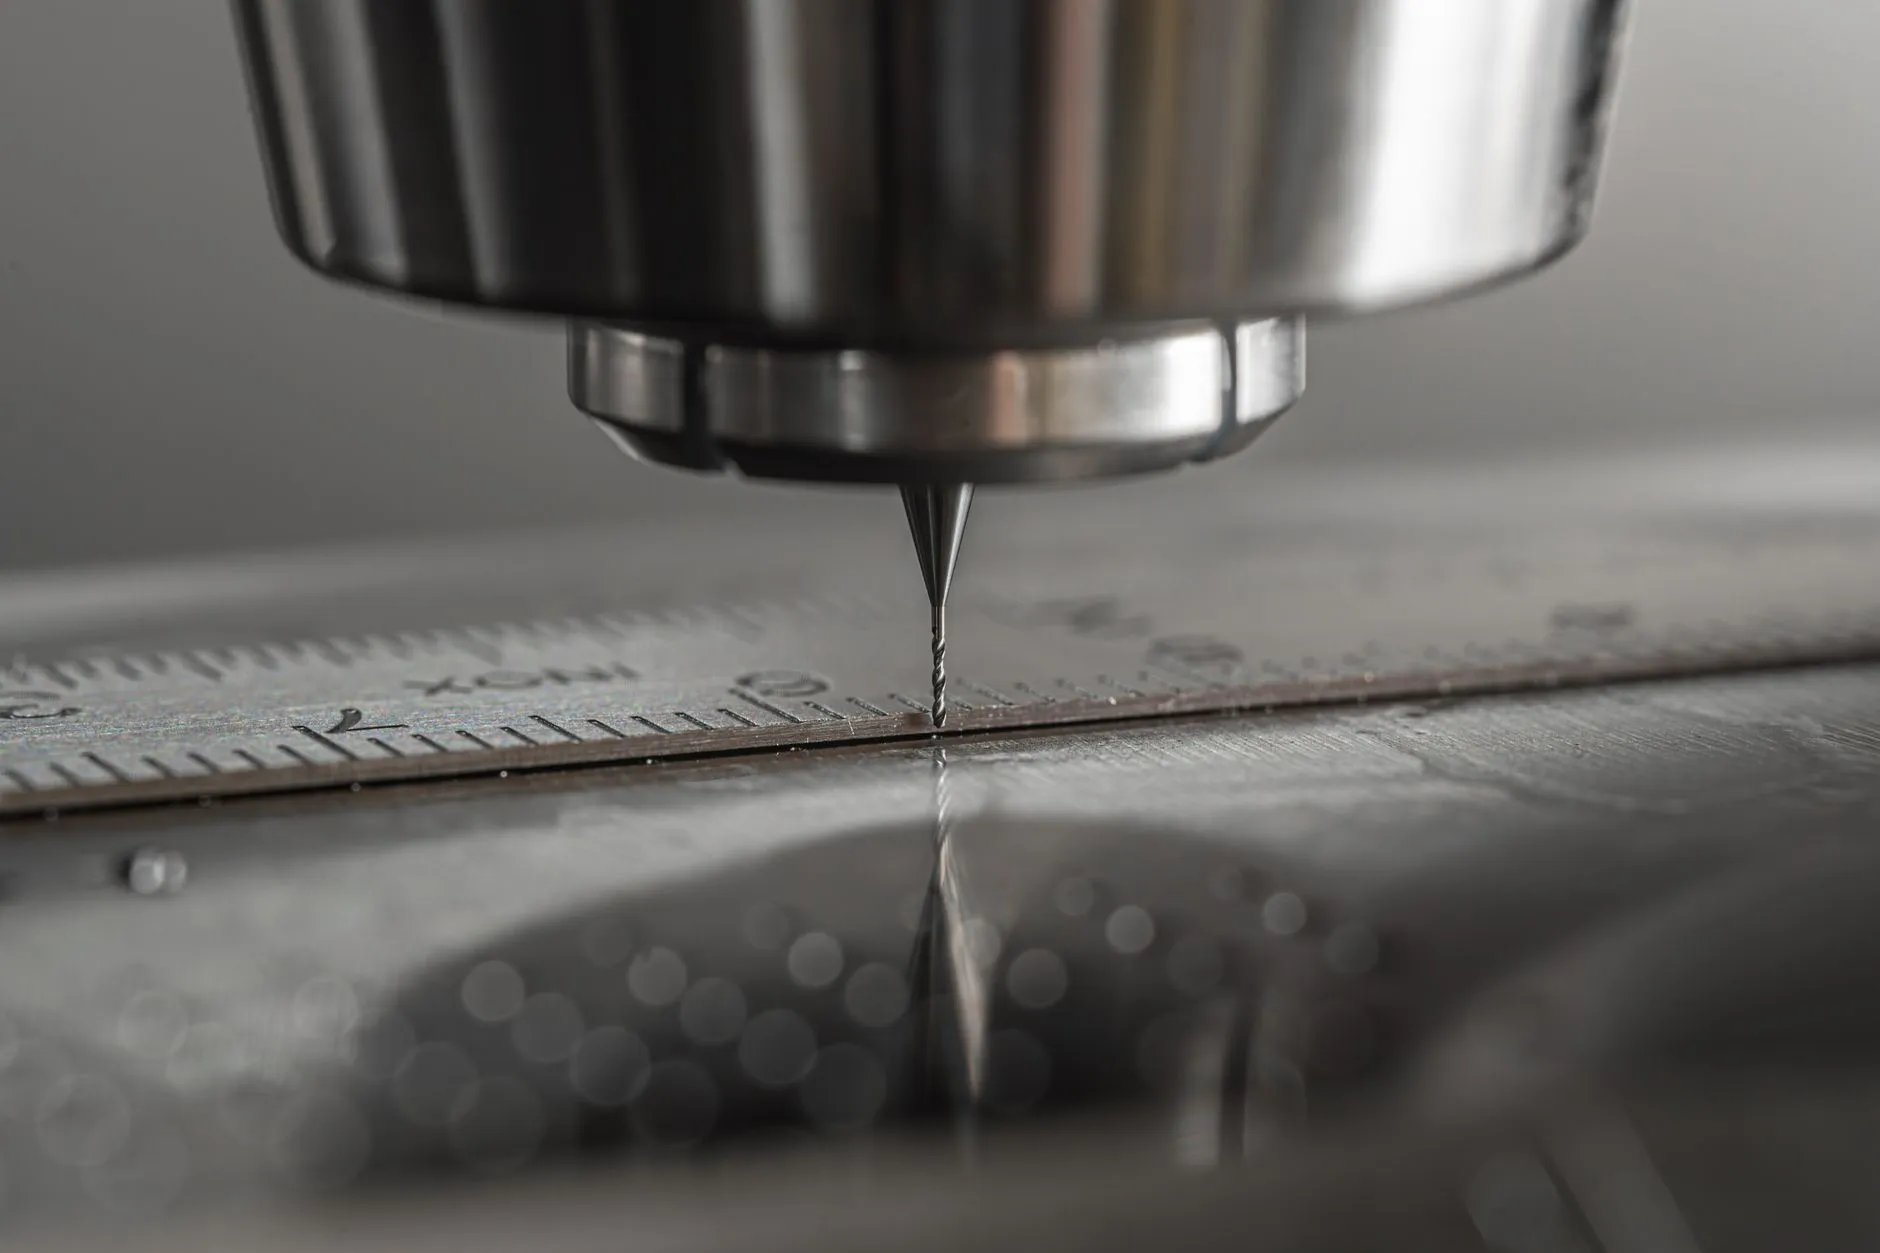
金属加工中的误差并非单一因素造成。以我们车间的实际检测数据为例,一台服役三年的数控铣床,其几何误差占比约38%,热变形误差占比约27%,力变形误差占比约22%,其余为伺服跟随误差与刀具磨损误差。要实施有效补偿,必须先建立误差数据库——利用激光干涉仪对定位精度、重复定位精度进行逐点测量,绘制出螺距误差曲线;同时通过主轴温升实验,记录不同转速下的热伸长量。
仅靠测量还不够,这些数据必须转化为补偿参数。我们在西门子840D系统中采用垂度补偿表与温度补偿模块联动的方式,将实测数据嵌入PLC控制逻辑,实现实时修正。对于模具制造中的复杂曲面加工,则需结合实际切削力信号,动态调整进给率,以抑制让刀变形。
二、工艺优化的三个实操维度
误差补偿解决的是“机器本身”的问题,而工艺优化解决的是“人怎么用机器”的问题。根据我们的经验,以下三点直接关乎金属加工的精度的稳定性:
- 刀具路径策略:采用螺旋插补代替直线往复切削,可减少刀具切入切出时的冲击载荷。在硬料加工中,将径向切深控制在刀具直径的0.15倍以内,轴向切深不超过刃长的0.7倍,可显著降低振动幅值。
- 切削参数分层:粗加工预留0.3-0.5mm余量,半精加工预留0.08-0.12mm,精加工单边余量不超过0.05mm。这种阶梯式余量分配,能让残余应力逐步释放,避免精加工后变形回弹。
- 工装基准统一:所有机械配件在加工前,必须使用同一基准面进行找正。采用零点快换系统,将定位误差控制在±0.005mm以内,杜绝因重复装夹带来的累积偏差。
三、热变形控制与切削液策略
长时间连续加工时,机床主轴箱与丝杠的热伸长是精度漂移的主因。我们的做法是:在设备开机后先进行30分钟空运转预热,待热平衡后再开始精密加工;同时,将切削液温度控制在20±1℃,通过冷机循环系统维持恒温。对于模具制造中的深腔加工,切削液喷嘴必须对准切削区域,流量不低于40L/min,既起到冷却作用,又能及时冲走铁屑,防止二次切削划伤已加工表面。
四、常见问题与纠正措施
- 加工尺寸稳定但表面粗糙度超差:多与刀具圆弧半径磨损有关,建议每加工50件后使用粗糙度仪抽检,Rz值超过Ra的4倍时立即换刀。
- 同一程序不同批次尺寸偏差大:优先检查环境温度变化。昼夜温差超过5℃时,应在加工前重新执行螺距补偿测量。
- 薄壁件加工振刀:采用“粗加工留1mm厚→自然时效4小时→精加工”的工序间隔,配合阻尼减振刀杆,能有效抑制低频振动。
- 精加工后出现毛刺倒刺:将最后一道走刀的切深降至0.02mm,并提高主轴转速至满速的85%以上,利用高速切削的剪切效应减少塑性流动。
在泊头江鑫的日常生产中,上述策略已帮助我们将模具型腔的加工精度稳定在IT6级,表面粗糙度Ra≤0.4μm。但这并非终点——每台机械设备都有其个性,真正的精度提升来自对数据持续追踪与反复迭代。操作人员应养成记录每批次加工参数与测量结果的习惯,形成属于自己车间的误差补偿知识库。当补偿值与工艺参数不再是固定值,而是随工况智能调整的变量时,金属加工的精度上限才真正掌握在我们手中。