机械配件热处理工艺对比:提升耐磨性与使用寿命的方案
在机械配件的实际应用中,耐磨性与使用寿命往往直接决定了一台设备的综合运维成本。尤其是重载工况下的模具和金属加工部件,频繁更换不仅耽误生产节拍,更让企业在备件库存上积压了大量资金。很多客户反馈,同样的模具,有的用三个月就出现失效,有的却能用一年以上——差异的根源,往往就藏在热处理工艺的选择上。
行业现状:热处理不是“烧一烧”那么简单
不少中小型加工厂对热处理的认知仍停留在“淬火+回火”的粗放阶段,认为只要硬度达标就算合格。但实际上,金属加工中对热处理的要求远不止硬度一项——畸变量控制、残余应力分布、晶粒度等级,这些隐性指标才是决定配件寿命的关键。泊头市江鑫机械设备制造有限公司在多年的机械设备配件生产中观察到,超过30%的早期失效案例,都源于热处理工艺与材料特性匹配不当。
三大主流热处理工艺的横向对比
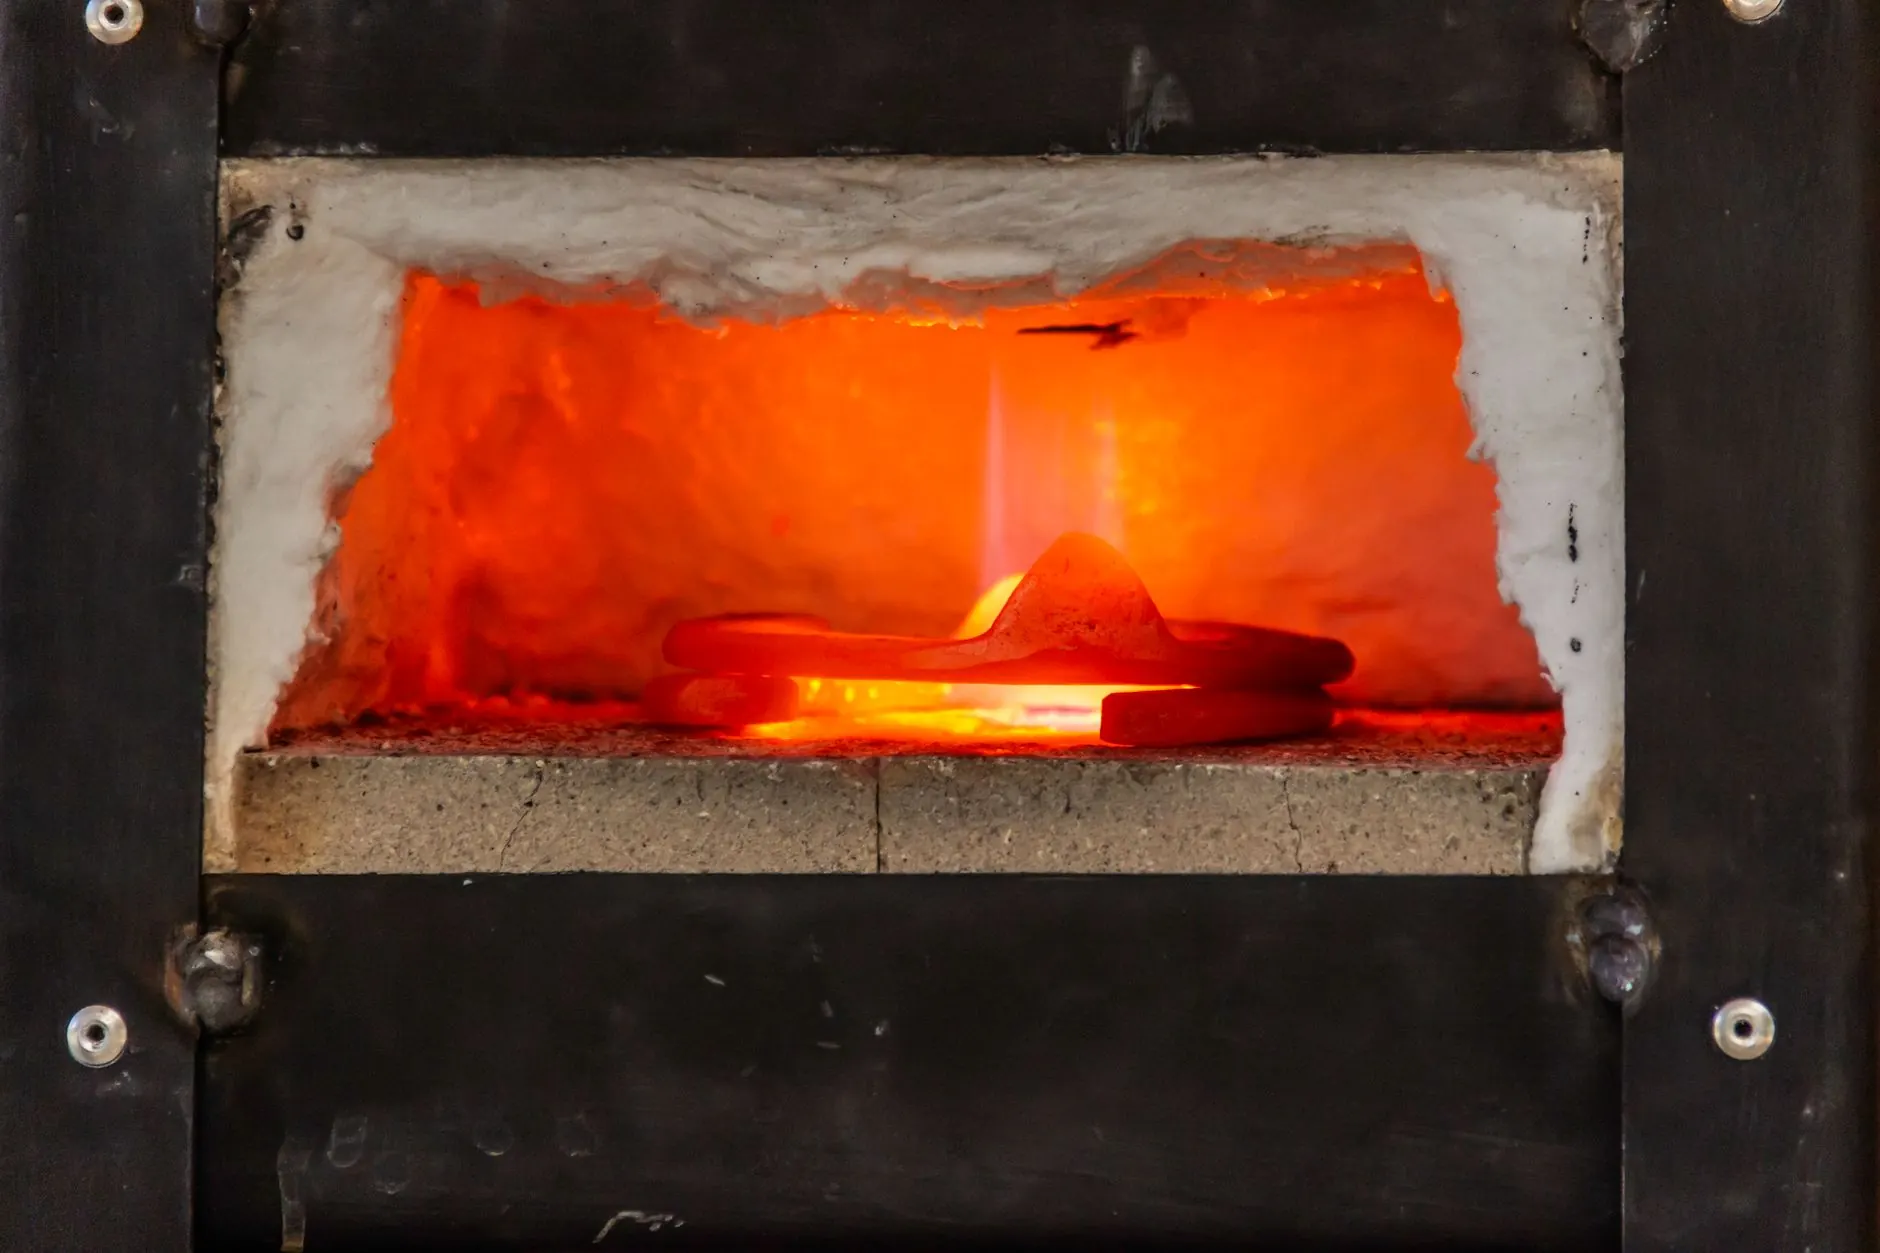
目前行业内针对机械配件的强化方案主要有三条技术路线,各有适用边界:
- 渗碳淬火:适用于低碳钢或低碳合金钢,表层碳浓度提升至0.8%~1.0%,获得高硬度耐磨层,心部保持良好韧性。典型应用是齿轮、销轴类配件,有效硬化层深度通常控制在0.8~1.5mm,成本适中。
- 氮化处理(气体渗氮或离子渗氮):处理温度低(500~570℃),畸变极小,表面硬度可达900~1100HV,且具备优异的抗咬合性能。模具制造中常用来处理热作模具和精密冲头,但硬化层较薄(0.2~0.5mm),不适合重冲击载荷。
- 感应淬火:通过中高频电流快速加热表面,然后急速喷水冷却。效率极高,适合轴类、轨道类规则外形配件,硬化层深度可灵活调整(1~6mm)。但设备投入大,且对异形件存在加热不均的局限。
值得注意的是,模具制造领域近两年越来越倾向采用“复合热处理”路线——先渗碳或氮化,再叠加感应淬火或深冷处理。比如冷镦模具,先做气体渗碳到1.2mm深度,再进行-120℃深冷处理消除残余奥氏体,最后低温回火,实测寿命比单一淬火工艺提升约60%~80%。这种组合方案虽然工序长,但对于高附加值配件,性价比非常突出。
选型指南:按工况条件而不是按经验
我们接触过不少客户,习惯用“以前一直这么做”来选定工艺。但更科学的做法是先明确三个参数:接触应力大小、冲击频率、润滑条件。比如,连续冲压模的凸模,接触应力常在2000MPa以上,如果只做普通淬火,很快会因疲劳剥落失效;此时选择渗碳淬火或碳氮共渗就更稳妥。反之,大型结构件强调整体强韧性,局部硬化反而可能引入应力集中。
另外,热处理过程中的变形控制值得单独一提。对于精密金属加工件,建议在热处理前预留0.15%~0.25%的余量,并在回火后进行两次稳定化处理(每次保温2~4小时)。这能显著减少后续磨削中的残余应力释放,对精度保持性很有帮助。
应用前景:智能化与绿色化是方向
从行业趋势看,热处理正朝着真空热处理和可控气氛热处理快速演进。真空淬火表面光洁、无氧化脱碳,特别适合模具制造和精密机械配件。同时,数字化温控系统把炉温均匀性控制在±5℃以内,批次一致性大幅提升。对机械设备的终端用户而言,这意味着更稳定的备件寿命和更低的停机风险。
回到选型逻辑上,没有最好的工艺,只有最合适的匹配。建议企业在确定方案前,把失效件寄给热处理服务商做一次金相分析,用数据说话,而不是凭感觉拍板。这样才能真正把耐磨性和使用寿命的潜力挖掘出来。