金属加工工艺对比:数控车削与精密铸造的适用场景分析
在机械制造领域,**金属加工**工艺的选择往往直接决定产品的成本、精度与交付周期。不少客户拿着图纸来咨询时,最常问的一句话是:“这个件,车削能做吗?”——而当我们反问“您预期的年产量是多少”时,对方往往才意识到,工艺选型远非“能不能做”那么简单。今天,我们从泊头市江鑫机械设备制造有限公司一线生产的角度,聊聊数控车削与精密铸造各自的“舒适区”。
两种工艺的本质差异:减材与近净成形
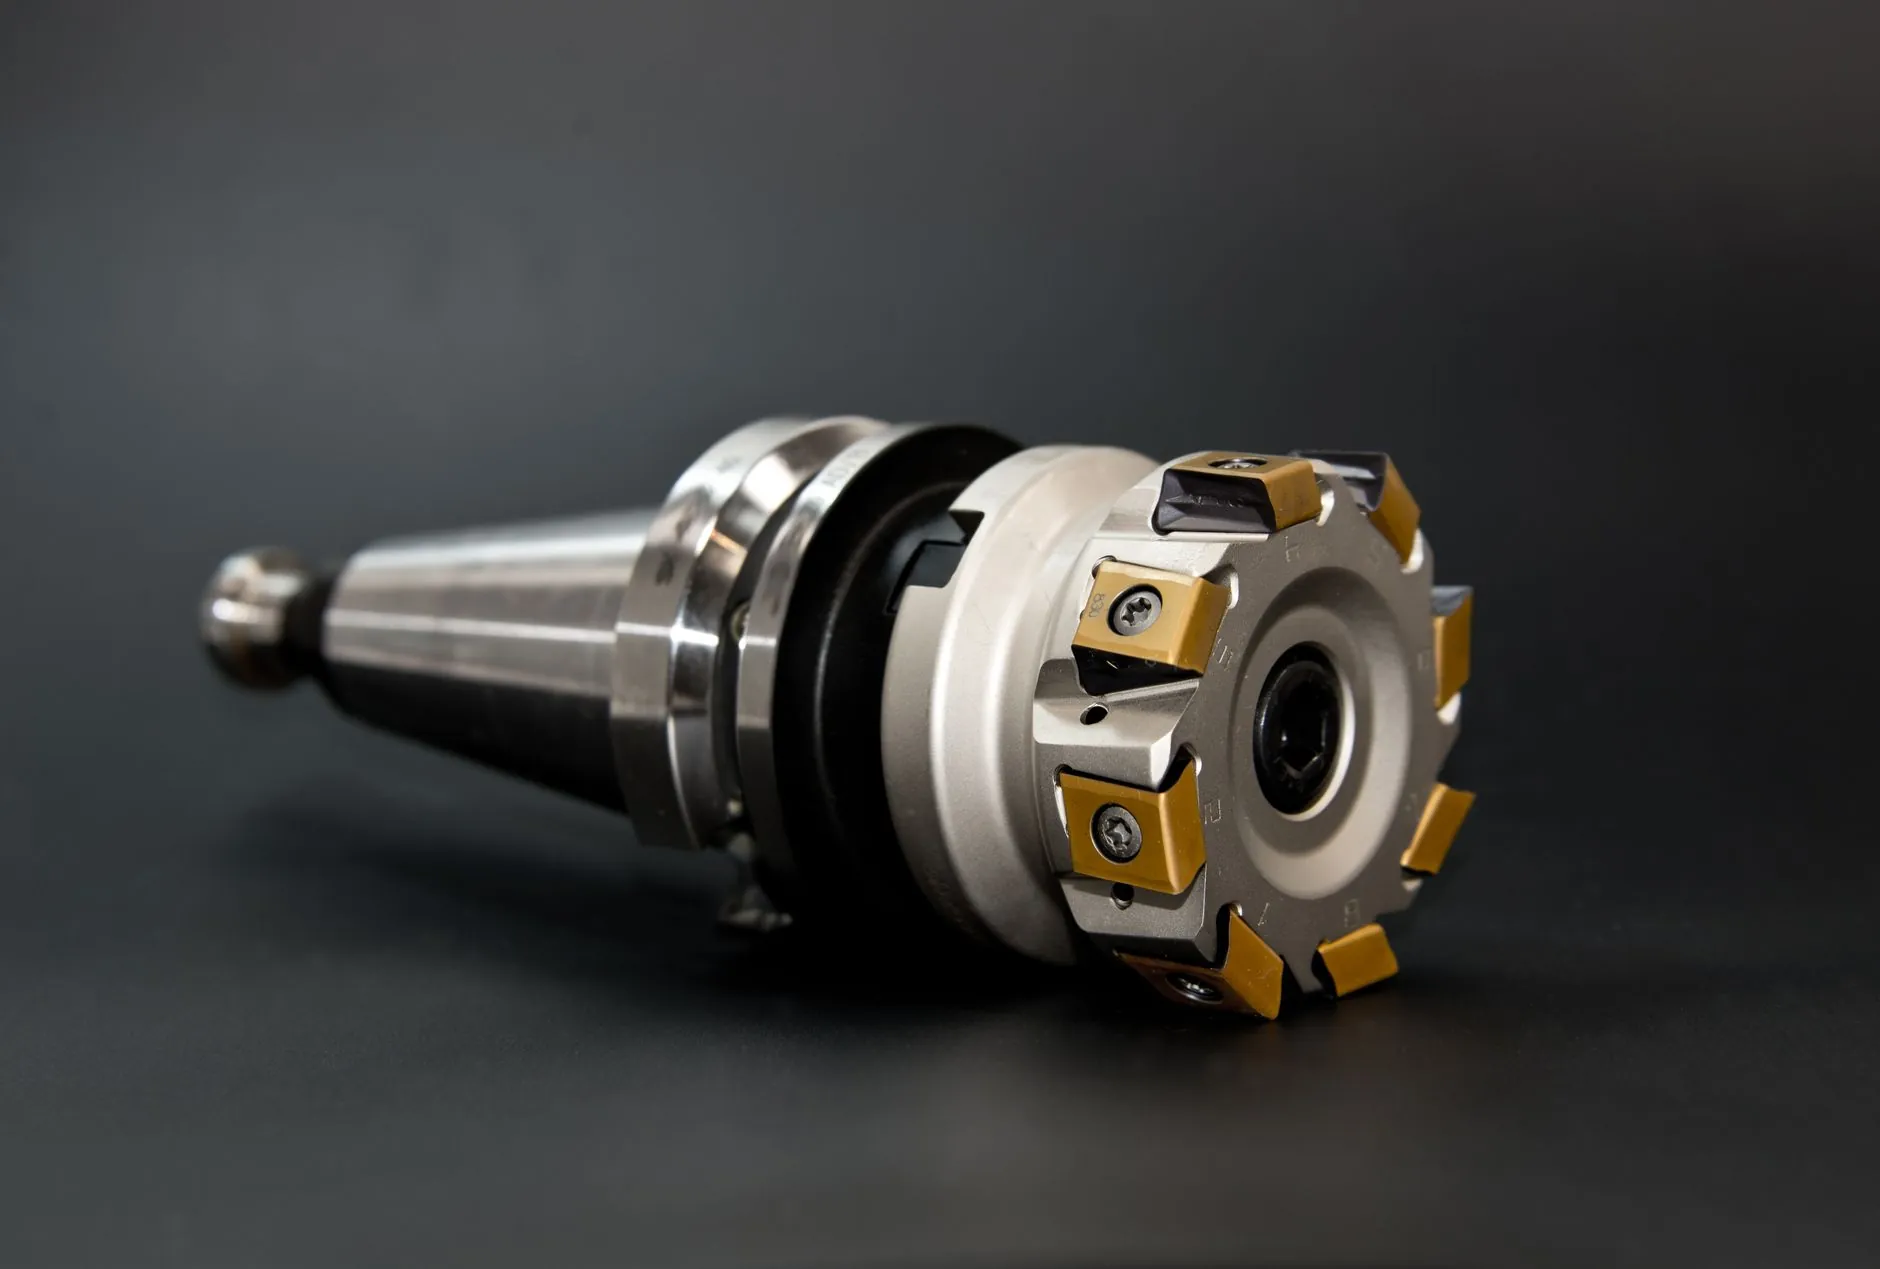
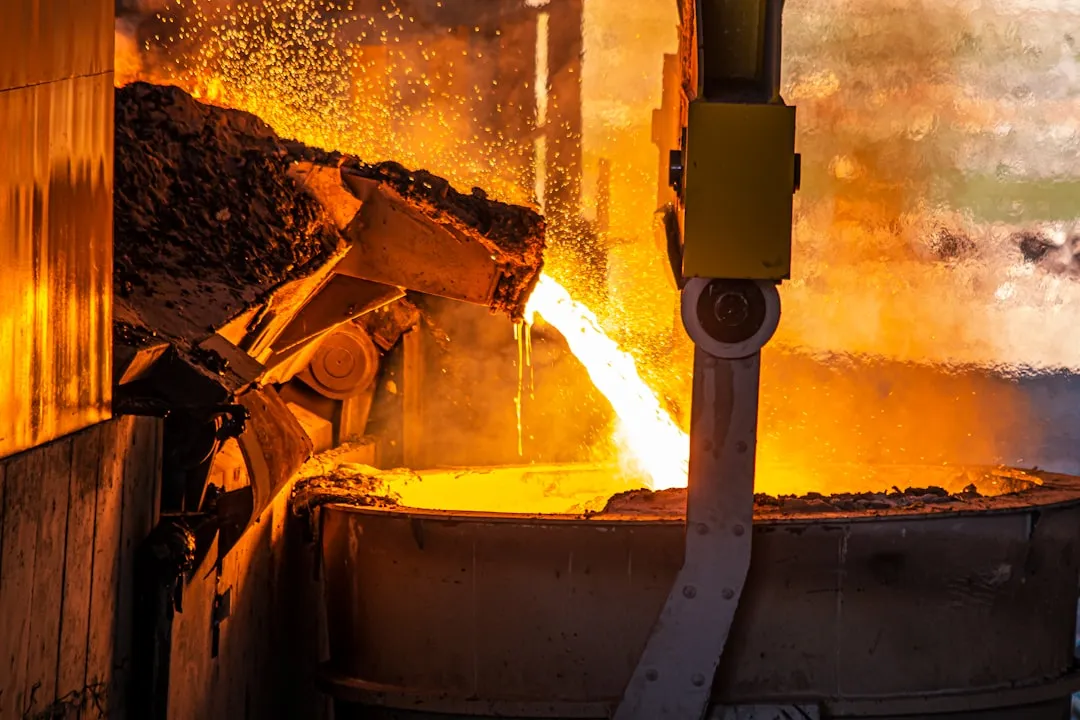
数控车削是典型的减材制造,通过主轴旋转与刀具进给的配合,从毛坯上去除多余材料。它的优势在于尺寸一致性好,圆度公差可以稳定控制在IT6-IT7级,表面粗糙度能达到Ra1.6甚至更低。而精密铸造(尤其是硅溶胶工艺)走的是“近净成形”路线, molten metal 直接填充型腔,适合复杂内腔、异形曲面,但铸态组织的致密性通常不如锻件或轧制棒料加工件。
这里有个容易被忽视的细节:车削件的金属流线是连续的,沿外圆表面分布,这对承受交变载荷的轴类零件至关重要;而铸件的流线随型腔走向,在转角处容易产生应力集中。我们在给客户做**机械设备**维修件时,遇到高速旋转的传动轴,几乎一律建议车削,哪怕成本高20%。
成本与效率的临界点:什么时候该换工艺?
判断标准其实很朴素——看材料利用率和批量规模。举个实际案例:某客户需要一批不锈钢法兰,外径80mm,内孔40mm,厚度12mm。若用棒料直接车削,材料利用率不到45%,废料全是钱;改用精密铸造,利用率能拉到85%以上,但开模费要8000元。我们帮客户算了一笔账:年需求量低于300件,车削划算;超过800件,铸造的综合成本反超。
另外,机械配件的材质约束也常被忽略。铸造对材料的流动性有要求,比如球墨铸铁、铝合金ZAlSi7Mg都适合,但高锰钢、某些沉淀硬化型不锈钢就很难铸造,只能走锻造+车削路线。
一个折中方案:铸造毛坯+局部精车
在实际生产中,我们经常采用“铸造+局部机加工”的混合路线。比如阀体类零件,复杂的内腔流道用铸造保证,而密封面、安装止口则预留3-5mm余量,上车床精车。这样既规避了铸造表面粗糙度不足的短板,又避免了全车削带来的材料浪费。这种方法在**模具制造**行业的模架加工中尤其常见——模架本体铸造,导柱孔、定位面则必须车削或磨削。
现场工艺选择的五个实操建议
- 看受力方向:承受单向扭矩或弯矩的轴类,优先车削;承受静压力的壳体类,铸造更经济。
- 看尺寸公差:公差等级高于IT7的配合面,别指望铸造一次到位,留余量后车削才是正解。
- 看表面要求:需要镜面抛光或镀铬的零件,基底必须是车削面,铸态表面做不到。
- 看交货周期:铸造开模要15-20天,而数控车削当天就能出样件——打样阶段别犹豫,直接上车床。
- 看年用量:低于500件/年,模具摊销会让铸造单价高得离谱,除非图纸特别复杂。
归根结底,没有最好的工艺,只有最合适的匹配。这些年我们接触的客户里,不少人在“车削贵还是铸造贵”的问题上纠结,却忽略了隐性成本——比如因为铸造气孔导致的废品率,或者车削长轴时的颤振问题。建议您在项目初期就把图纸发给我们的工艺工程师,我们会基于现有设备(数控车床、加工中心、精密铸造线)给出两套方案及对应报价,让数据替您做决定。
未来,随着车铣复合和3D打印砂型技术的普及,两种工艺的边界会越来越模糊。但至少在当下,理解它们各自的物理极限,依然是控制**金属加工**成本、提升**机械设备**可靠性的基本功。江鑫机械深耕机加工与铸造领域多年,欢迎带着图纸来聊聊,我们一定给您掏心窝子的建议。