机械配件加工工艺对比:数控车削与铣削的选型指南
在机械配件加工领域,数控车削与铣削是两条最基础也最容易被混淆的技术路线。很多客户拿着图纸来咨询时,第一句话常是“这个件能不能车出来”或“铣一下多少钱”。作为泊头市江鑫机械设备制造有限公司的技术人员,我见过太多因选型失误导致的成本超支或精度报废案例。今天这篇文章,就结合我们车间实际加工中的经验数据,聊聊这两种工艺的选型逻辑。
一、车削与铣削的本质差异:刀具运动轨迹决定一切
数控车削的核心特征是工件旋转、刀具直线进给,适合加工回转体零件,比如轴类、盘套类、螺纹件。而铣削恰恰相反,是刀具旋转、工件固定或按特定轨迹移动,擅长平面、沟槽、曲面和复杂型腔。举个直观例子:一根直径50mm、长度300mm的传动轴,车削单件加工时间约4分钟;若非要上铣床,光是装夹找正就要花掉同样时间,效率完全不在一个量级。在金属加工行业里,选错工艺往往不是“能不能做”的问题,而是“划不划算”的问题。
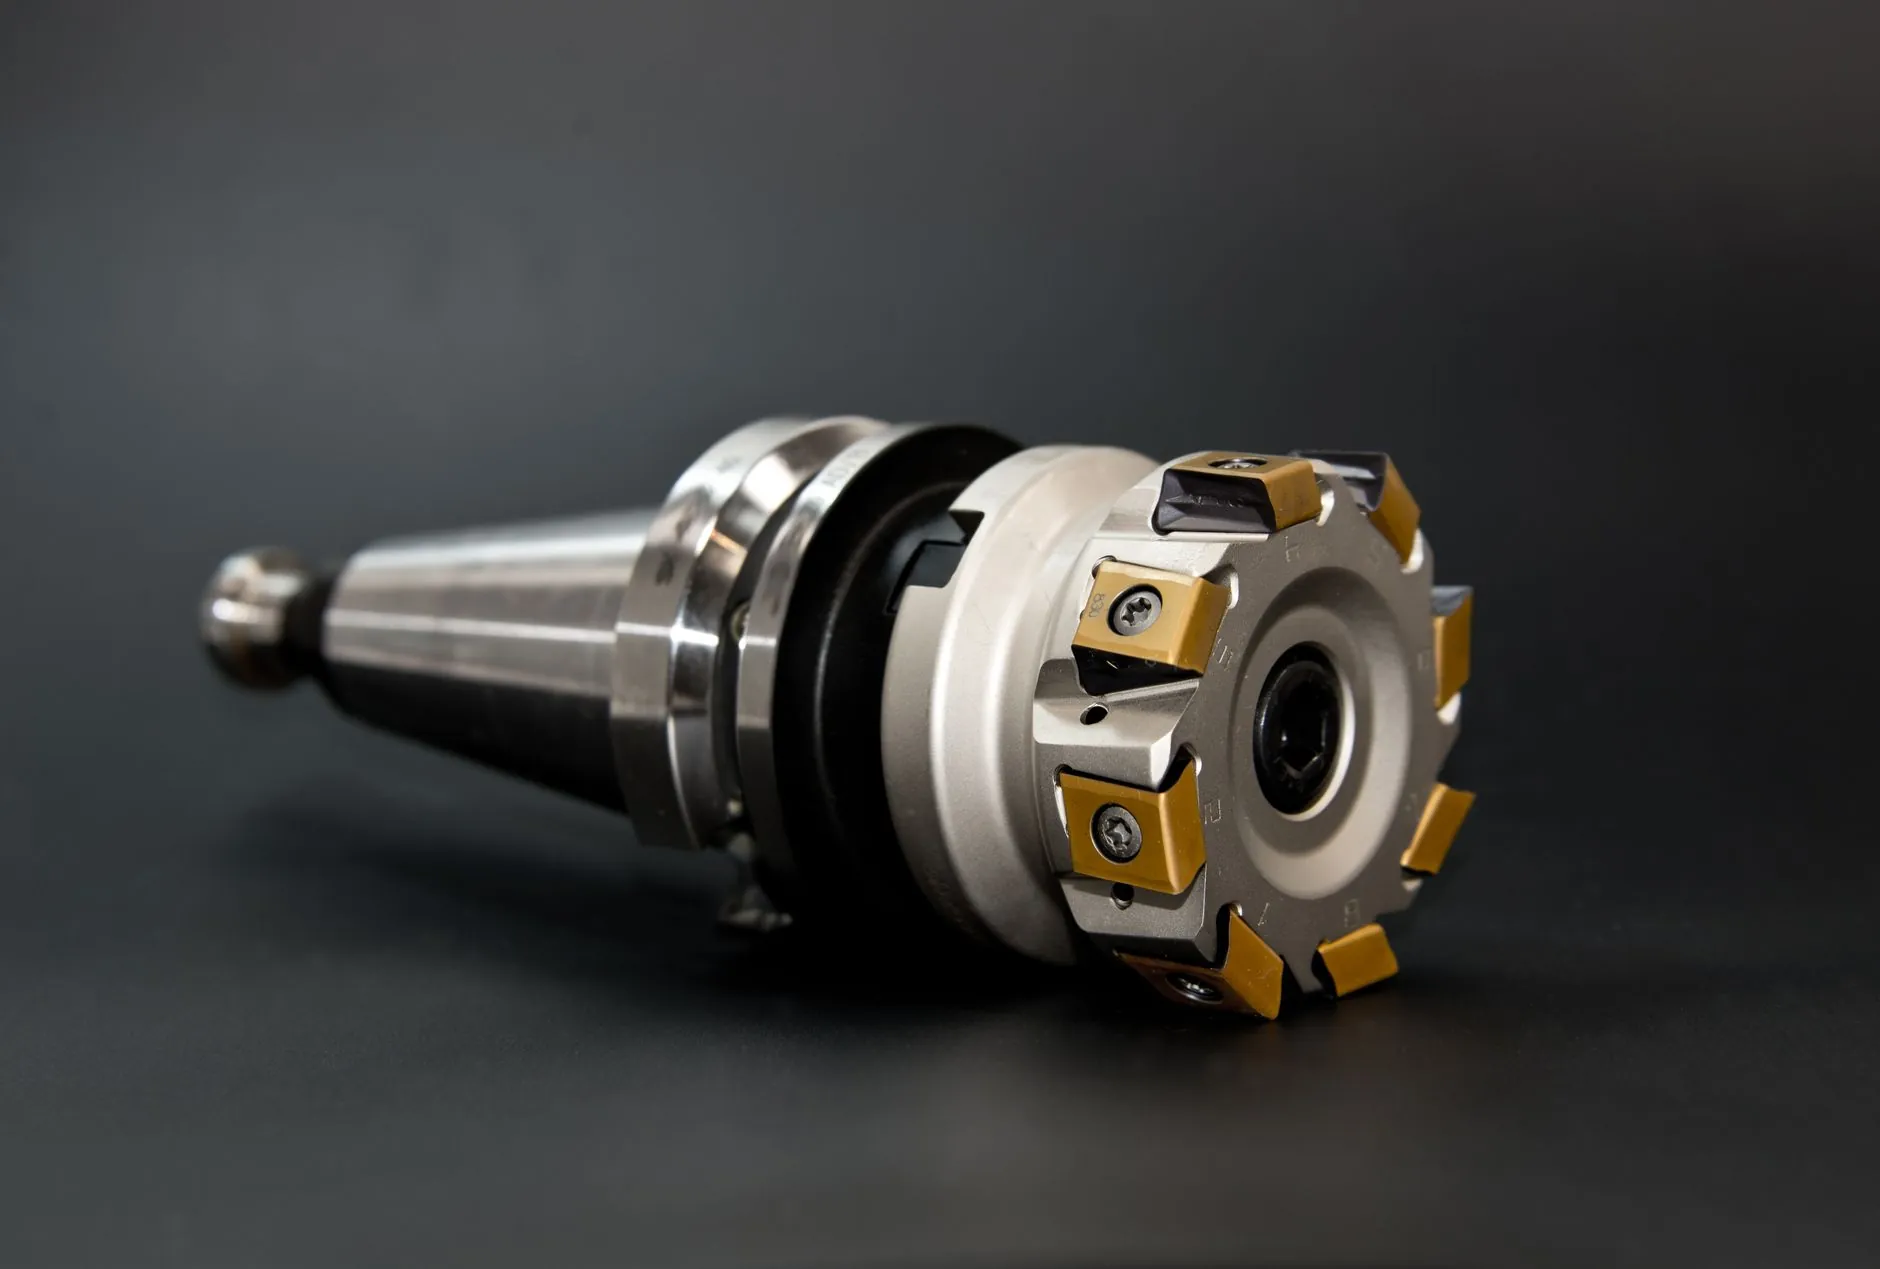
关键参数对比(基于我司实际加工数据)
- 表面粗糙度:精车可达Ra0.8~1.6μm,精铣通常为Ra1.6~3.2μm(高速铣可接近Ra0.8,但成本陡增)
- 公差等级:车削稳定在IT6~IT7,铣削一般IT7~IT8
- 材料利用率:车削余量均匀,棒料利用率可达85%~90%;铣削因需去除大量多余材料,利用率常在70%以下
- 单件成本拐点:批量>500件时,车削的刀具损耗优势明显;小批量复杂件则铣削更灵活
二、选型三部曲:先看形状,再看精度,最后算账
第一步判断几何特征。凡是中心对称的回转轮廓,优先考虑车削。第二步看关键尺寸公差和表面要求。比如液压阀芯外圆公差要求0.005mm以内,那基本锁定车削+磨削工艺。第三步是经济性核算——这步最容易被忽视。我们曾有一批模具制造订单,客户指定用铣削加工一个圆形沉孔台阶,实际改用车削后,单件工时从22分钟降到9分钟,刀具成本下降40%。机械设备的选型从来不是技术炫技,而是用最低成本稳定交出合格品。
但这里有个例外情况:当工件本身带有非回转特征(如法兰盘上的均布孔、轴上的键槽),即使主体是回转体,也常采用“车铣复合”思路。我司一台带动力刀塔的车削中心,就能在一次装夹中完成车外圆、铣扁、钻孔三个工序,避免了二次装夹带来的同轴度误差,这种方案在高端机械配件生产中越来越普遍。
两个高频问题,必须提前规避
- 薄壁件变形:车削薄壁套筒时,夹紧力稍大就产生椭圆度。建议采用软爪+增加辅助支撑,同时降低切削深度(单边≤0.3mm),转速提到1200r/min以上,让切削力更平顺。
- 铣削振刀:当刀具悬伸比超过3:1时,振动会直接反映在工件表面。优先选短刃刀具,调整主轴转速避开共振区间(通常用测振仪扫频确认)。
还有一个常见误区是盲目追求高速切削。很多客户看到“高速铣削”就以为能大幅提效,但在加工淬硬钢(HRC50以上)时,线速度超过120m/min反而会加剧刀具磨损,表面出现鳞刺。我们实测过,用硬质合金涂层刀具铣削P20模具钢,线速度控制在100~110m/min、每齿进给0.08mm时,刀具寿命可延长2.3倍。
归根结底,车削与铣削不是替代关系,而是互补关系。在泊头江鑫机械的日常生产中,我们常对客户说:图纸拿到手先别急着报价,把装配关系、受力方向、后续热处理变形量都理清楚,再定工艺路线。作为一家深耕模具制造与精密配件加工的企业,我们更愿意在前期多花半小时沟通,也不愿在废品上多花半天返工。希望这篇选型指南能帮您在金属加工路上少走弯路。若您手头有拿不准的零件结构,欢迎带着图纸来聊聊。
